تتبع الأعطال في المعالجة الباردة للزجاج البصري المستخدمة في الروبوتات وأتمتة المصانع عادةً عدداً محدوداً من الأنماط، ولكل نمط بصمته. تستعرض هذه المقالة أنماط التلف الشائعة، وكيفية التمييز بينها بالقياس لا بالتخمين، والتغييرات في العملية أو في التصميم التي تزيل السبب الجذري فعلاً.
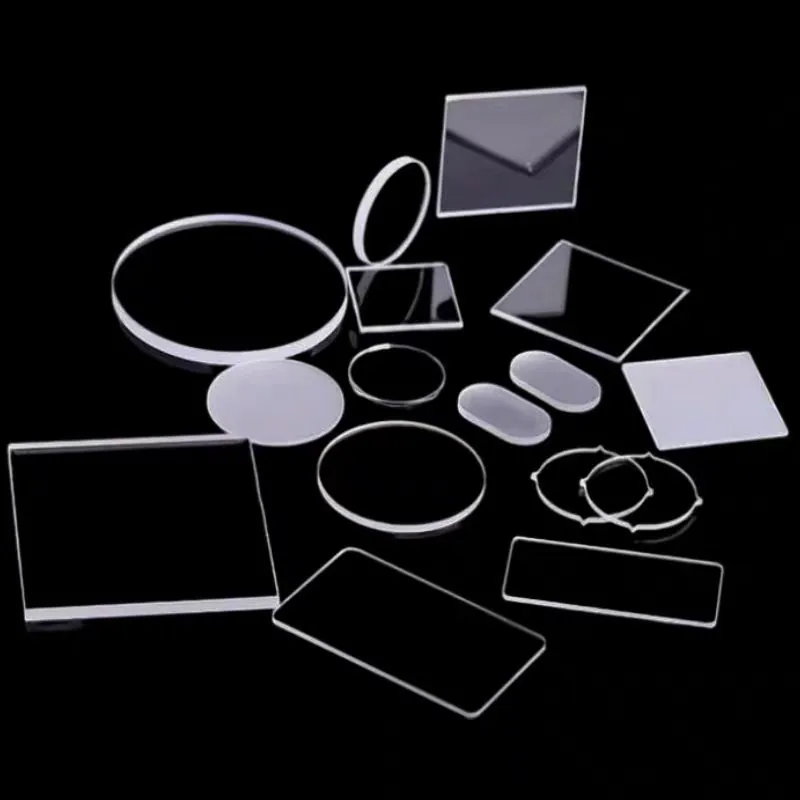
المعالجة الباردة للزجاج البصري في الروبوتات وأتمتة المصانع
في الروبوتات وأتمتة المصانع، يُترجم ذلك إلى مجموعة محددة من المتطلبات لا إلى تفضيل عام للجودة. تستخدم الروبوتات والخلايا الآلية المكونات البصرية باستمرار في بيئات مصممة للمعدن لا للزجاج: سائل تبريد، وبرادة، واهتزاز، ومواد تنظيف كيميائية. ويجب أن تصمد مستشعرات ونوافذ الرؤية للمسح والصدم والغسل بالماء، مع الحفاظ على قابلية التكرار التي يفترضها نظام التحكم.
قواعد التصميم التي تخفض التكلفة
الرسم الذي يراعي سلوك الزجاج يقلّل التكلفة ويُسرّع الشحن. أبقِ الثقوب على مسافة سماكة واحدة على الأقل من الحافة وسماكتين على الأقل بين الثقب والآخر؛ فالزجاج لا يحتمل جسراً رقيقاً بين ثقبين. واستبدل الزوايا الداخلية الحادة بأنصاف أقطار لا تقل عن 0.5 mm، لأن الزاوية الحادة بادئة تشقق. واحترم نسبة العمق إلى القطر - فثقب بقطر 1 mm في زجاج بسمك 5 mm عملي، أما في زجاج بسمك 20 mm فلا يكون كذلك دون ثقب بالموجات فوق الصوتية أو بالليزر. وحدّد الشطف بدل تركه للورشة؛ فالحافة غير المحددة ستكون ما يعتبره المشغّل طبيعياً. ومن أجل الروبوتات وأتمتة المصانع، بيّن أيضاً سطح الاستناد: أي وجه هو الوجه البصري، وأي مرجع يحدد المحيط، وهل يجب أن يتطابق نمط الطلاء مع خاصية مشغَّلة. فنصف استفسارات أول عيّنة يعود إلى مرجع غامض لا إلى تفاوت مستحيل.
أنماط التلف الشائعة وكيف تظهر
أنماط التلف المتكررة قابلة للتوقع. فالتلف تحت السطحي الناتج عن الجلخ الخشن ينتشر أثناء التلميع النهائي، منتجاً خطوطاً ناعمة وشقوقاً كامنة لا تنفتح إلا تحت الدورات الحرارية. وتأتي شظايا الحواف من معدلات تغذية عدوانية أو من تثبيت القطعة على وجهها البصري. ويظهر الإجهاد المتبقي من الجلخ الثقيل كانكسار مزدوج، وهو عطل قاتل في بصريات الروبوتات وأتمتة المصانع الحساسة للاستقطاب. ويظهر التصبغ الكيميائي عندما يُتجاهل شطف أو يكون المنظف غير متوافق مع الركيزة. ويدخل الانحراف الوتدي وتغير السماكة عندما تُجلخ القطعة على وجه واحد فقط. والعلاجات قابلة للتوقع بالقدر نفسه: خطوات جلخ أدق قبل التلميع، وشطف سخي، وتجليخ على الوجهين عندما يهم التوازي، وخط تنظيف بجودة ماء متحقق منها. وعند ظهور عيب، يكون السؤال المفيد هو أي خطوة عملية أدخلته، والمقطع العرضي أو عيّنة الشاهد يجيب عن ذلك عادةً أسرع من جولة فحص أخرى.
الفحص والقياس البصري
الفحص هو الفرق بين شحنة ومطالبة بإعادة العمل. فخط المعالجة الباردة الموثوق يقيس الأبعاد على آلة قياس إحداثية أو مقارن بصري، ويقيس جودة السطح مقابل معيار الخدش والحفر تحت إضاءة مضبوطة، والاستواء على مقياس تداخل، والخشونة على مقياس تشكيل بالضوء الأبيض. ويُغلق القياس الطيفي الحلقة عندما تحمل القطعة طلاءً. وفي العمل بالكميات، التقسيم المعقول هو قياس أبعادي بنسبة 100 % مع ضبط إحصائي للعملية، إضافة إلى عينات بمعيار AQL للصفات الشكلية - فحص كل قطعة بمقياس تداخل ممكن، لكن كلفة العمل اليدوي تتجاوز عادةً ثمن القطعة. واطلب سجل الفحص مع الشحنة لا بعدها: فتقارير الأبعاد ومنحنيات الطلاء وورقة تتبع تحمل رقم دفعة الركيزة هي ما يتيح لك إطلاق دفعة في الروبوتات وأتمتة المصانع دون إعادة اختبارها بنفسك.
اعتبارات الطلاء والترسيب
المعالجة الباردة والطلاء سلسلة متصلة واحدة، وعند سطح التماس بينهما تُفقد معظم نسبة الإنتاجية. فيجب أن يصل السطح الملمَّع إلى الحجرة بطبقة تلف تحت سطحية رقيقة بما يكفي ليظل الترسيب المعزَّز بالأيونات قادراً على الوصول إلى سطح تماس نظيف؛ وآثار الجلخ التي تنجو من التلميع تظهر كتشتت، ومركّب التلميع المحتجز يظهر كثقوب دقيقة بعد أول دورة تسخين. والشطف أهم مما يبدو: فالحافة الحادة تُنشئ منطقة مظلّلة ضعيفة الالتصاق وتتيح للطلاء موضعاً للانفصال. ومن أجل الروبوتات وأتمتة المصانع، خطط للطلاء قبل قطع الزجاج. فالطلاءات التي تمتد قريباً من حافة الركيزة، والأنماط التي يجب أن تتطابق مع خاصية مشغَّلة، والطلاءات المحدودة المساحة، كلها تتطلب علامات تحديد موضع أو قناعاً يجب أن ينجو من خطوات التصنيع.
المتطلبات الخاصة بـ الروبوتات وأتمتة المصانع
في الروبوتات وأتمتة المصانع، يُترجم ذلك إلى مجموعة محددة من المتطلبات لا إلى تفضيل عام للجودة. تستخدم الروبوتات والخلايا الآلية المكونات البصرية باستمرار في بيئات مصممة للمعدن لا للزجاج: سائل تبريد، وبرادة، واهتزاز، ومواد تنظيف كيميائية. ويجب أن تصمد مستشعرات ونوافذ الرؤية للمسح والصدم والغسل بالماء، مع الحفاظ على قابلية التكرار التي يفترضها نظام التحكم.
- تحمل الصدم والتآكل في أرضية المصنع
- أداء بصري قابل للتكرار عبر ملايين الدورات
- مقاومة المذيبات وسوائل التبريد
- محيط مدمج بهندسة تثبيت بسيطة
سياق ISO 10218 لسلامة الروبوتات، ورسومات وفق ISO 10110، وبروتوكولات اختبار بيئي خاصة بالعميل.
بيانات الاختيار في لمحة
| المعامل | القدرة المعتادة | ملاحظات |
|---|---|---|
| تفاوت القطع | ±0.02 mm قياسي، ±0.01 mm على CNC | شفرة ألماس أو الخدش والكسر |
| نطاق السماكة | 0.05 - 25 mm | تحت 0.3 mm يتطلب تثبيتاً على حامل |
| شطف الحافة | 0.1 - 0.3 mm x 45 deg | شظايا الحافة تحت 0.05 mm |
| الاستواء | λ/4 إلى λ/10 عند 633 nm | تلميع بالزفت على السيليكا المنصهرة |
| التوازي | ≤ 10 arcsec | تلميع على الوجهين |
| خشونة السطح | Ra ≤ 1 nm على الأوجه الملمَّعة | يمكن تحقيق Ra 0.3 nm |
| الخدش والحفر | 40-20 إلى 60-40 | MIL-PRF-13830B / ISO 10110-7 |
| أصغر ثقب | 0.5 mm بالألماس، 0.1 mm بالموجات فوق الصوتية أو الليزر | نسبة العمق إلى القطر حتى 5:1 |
| وقت تسليم النموذج | 5 - 10 أيام عمل | دفعات الإنتاج 15 - 25 يوماً |
الأسئلة الشائعة
إلى أي حد يمكن النزول في السماكة قبل أن تصبح المناولة هي المشكلة؟
عند 0.5 mm تقريباً تتوقف القطع عن التصرف كأجسام صلبة. وتحت ذلك نثبّتها على حوامل أو صفائح تضحية، وهذا يضيف تكلفة لكنه يمنع الانثناء والتشظي وتلف الحواف التي تسيطر على نسبة الإنتاجية بخلاف ذلك.
هل توفرون شهادات المواد مع القطع؟
كل شحنة تحمل رقم دفعة الركيزة وتقرير أبعاد، وعند الاقتضاء منحنى طلاء. ويمكن إدراج مستندات إضافية مثل إقرارات RoHS أو REACH، أو تقارير فحص أول عيّنة، أو حزم تتبع كاملة، عندما تُحدد عند التسعير.
ما أسرع مسار من النموذج الأولي إلى الإنتاج؟
أرسل الرسم والتطبيق، وشغّل أول عيّنة كقطعة مشغَّلة لا كقطعة مقولبة أو مصبوبة. فالعيّنات المشغَّلة تُثبت التفاوتات والطلاء بتكلفة منخفضة، ثم يتوسع برنامج CNC نفسه إلى الإنتاج الكمي دون إعادة تصميم.
هل تحتاج عرض سعر لـ المعالجة الباردة للزجاج البصري؟
أرسل رسمك أو مواصفاتك المستهدفة أو متطلبات الطلاء، وسيرد عليك مهندس بصريات خلال 24 ساعة بالسعر ووقت التسليم.
اطلب عرض سعر راسل مهندساً بالبريد