Zwei Angebote für dasselbe AR-beschichtetes Glas-Bauteil in Maschinensicht und industrielle Inspektion können sich um den Faktor drei unterscheiden, und der Grund ist selten der Werkstoff. Dieser Artikel schlüsselt die tatsächlichen Kostentreiber auf – Toleranz, Bearbeitungsschritte, Prüfumfang und Losgröße – und zeigt, welche Spezifikationsänderungen Geld sparen und welche nur so aussehen.
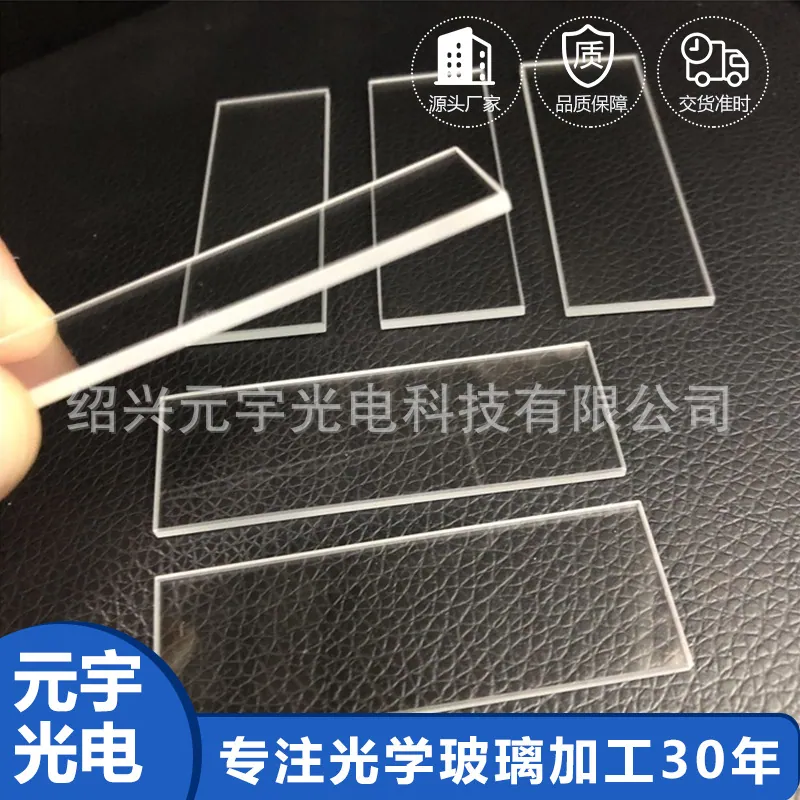
AR-entspiegeltes Glas in Maschinensicht und industrielle Inspektion
In Maschinensicht und industrielle Inspektion bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Maschinensicht entscheidet, ob eine Produktionslinie durchläuft oder stoppt, ihre Optik muss also reproduzierbar sein und nicht nur gut. Beleuchtungswellenlängen werden bewusst gewählt, Filter müssen genau das blockieren, was der Algorithmus nicht toleriert, und jede Änderung an Transmission oder Geometrie wird zur Fehlausschleusung. Die Umgebung ist oft eine Fabrikhalle mit Kühlmittelnebel, Staub und Vibration.
Die Toleranzen, auf die es wirklich ankommt
AR-Spezifikationen sind photometrisch und nicht dimensional. Die nützlichen Zahlen sind die mittlere Reflexion über ein angegebenes Band, die maximale Reflexion bei der ungünstigsten Wellenlänge, Transmission, Trübung und die Restfarbe der Reflexion. Eine mittlere Reflexion unter 0.5 Prozent je Fläche ist eine normale Industriespezifikation, unter 0.2 Prozent ist mit mehr Schichten erreichbar; die Trübung sollte unter 0.3 Prozent bleiben, idealerweise unter 0.1 Prozent, denn Trübung ist das, was der Betrachter als grauen Film wahrnimmt. Maßtoleranzen – Kontur, Dicke, Fase und Kantenqualität – richten sich nach dem Gehäuse. In Maschinensicht und industrielle Inspektion ist der am häufigsten übersehene Spezifikationspunkt die Farbe der Restreflexion: Eine Beschichtung, die jedes photometrische Ziel erreicht, kann trotzdem sichtbar blau oder grün wirken, und für ein Display oder ein Architekturfenster ist diese Farbe das Erste, was ein Kunde sieht.
Was Kosten und Lieferzeit bestimmt
Die Kosten einer AR-Beschichtung skalieren mit der Schichtzahl, der beschichteten Fläche und ob eine oder beide Flächen behandelt werden. Ein vierlagiger Breitbandstapel auf einer Fläche ist die wirtschaftliche Basis; eine mittlere Reflexion unter 0.2 Prozent, ein erweitertes Band oder zusätzliche hydrophobe und antistatische Funktion kosten jeweils Schichten und erhöhen die Empfindlichkeit des Laufs. Beide Flächen zu beschichten verdoppelt die Prozesskosten in etwa, kostet aber meist weniger als zwei einseitig beschichtete Bauteile. Gemusterte Beschichtungen, Aperturen und maskierte Bereiche ergänzen einen Lithografie- oder Maskierungsschritt, dessen Kosten von der Maske dominiert werden. In Maschinensicht und industrielle Inspektion ist die günstigste Verbesserung fast immer, die zweite Fläche zu beschichten, denn eine unbeschichtete Rückseite trägt oft mehr reflektiertes Licht bei, als die Frontbeschichtung entfernt.
Substrat- und Werkstoffauswahl
Das Substrat bestimmt, womit die Beschichtung umgehen muss. B270 und Ultraclear-Floatglas sind die Standardträger für Displays und Instrumentenfenster und bieten hohe Transmission bei niedrigen Kosten. Borosilikat ergänzt thermische Stabilität, was zählt, wenn das Glas vorgespannt, laminiert oder Hitze ausgesetzt wird. Quarz und Quarzglas erweitern das Band ins Ultraviolette und werden eingesetzt, wo die Beschichtung höhere Energien überstehen muss. Acryl und Polycarbonat werden beschichtet, wenn Gewicht wichtiger ist als Kratzfestigkeit, sie erfordern aber eine Abscheidung bei niedriger Temperatur und nehmen die härtesten Oxidstapel in der Regel nicht an. In Maschinensicht und industrielle Inspektion legt der Werkstoff auch den verfügbaren Dickenbereich fest, und dünne Substrate unter 1 mm brauchen Sorgfalt sowohl beim Beschichten, wo Verzug droht, als auch bei der Montage, wo Einspannspannung als optische Verzerrung sichtbar wird.
Handhabung, Reinigung und Verpackung
Antireflexbeschichtungen sind dünn – wenige hundert Nanometer –, und obwohl ein harter Oxidstapel robust ist, sollte die Oberfläche weiterhin wie eine optische Fläche behandelt werden. Reinigen Sie mit einem weichen, fusselfreien Tuch und einer freigegebenen Lösung, niemals trocken, und vermeiden Sie Scheuermittel, ammoniakhaltige Produkte und Schleifpads, die die Außenschicht durchtrennen. Anfassen an der Kante. Lagerung und Versand erfolgen mit zwischengelegten Trennern, damit sich beschichtete Flächen nie berühren. Wo das Bauteil laminiert oder geklebt wird, spezifizieren Sie einen Klebstoff, der nicht ausgast, und eine Aushärtung, die die Temperaturgrenze der Beschichtung nicht überschreitet. In Maschinensicht und industrielle Inspektion geht die häufigste Feldbeschwerde – ein trüber Fleck – fast immer auf ein Reinigungstuch oder ein Lösungsmittel zurück, das nach der Lieferung eingebracht wurde, und nicht auf die Beschichtung selbst.
Anforderungen speziell für Maschinensicht und industrielle Inspektion
In Maschinensicht und industrielle Inspektion bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Maschinensicht entscheidet, ob eine Produktionslinie durchläuft oder stoppt, ihre Optik muss also reproduzierbar sein und nicht nur gut. Beleuchtungswellenlängen werden bewusst gewählt, Filter müssen genau das blockieren, was der Algorithmus nicht toleriert, und jede Änderung an Transmission oder Geometrie wird zur Fehlausschleusung. Die Umgebung ist oft eine Fabrikhalle mit Kühlmittelnebel, Staub und Vibration.
- Telezentriefreundliche Ebenheit und geringe Keilform
- Bandangepasste Beschichtungen für die Beleuchtungswellenlänge
- Gleichbleibende Transmission von Teil zu Teil
- Beständig gegen Kühlmittel, Staub und Reinigungslösungsmittel
Zeichnungen nach ISO 10110, Oberflächenqualität nach MIL-PRF-13830B sowie die eigenen Reproduzierbarkeits- und Reinheitsanforderungen des Maschinenbauers.
Auswahldaten auf einen Blick
| Parameter | Typischer Wert | Hinweise |
|---|---|---|
| Reflexion je Fläche | R ≤ 0.5 % im Mittel, R ≤ 0.2 % erreichbar | 420 - 680 nm |
| Transmissionsgewinn | bis 99 % einseitig, > 99 % beidseitig | Gegenüber 92 % unbeschichtetem B270 |
| Bandoptionen | 400-700, 400-1100, 900-1700 nm, Dualband | Breitband oder abgestimmt |
| Substrat | B270, Ultraclear, Borosilikat, Quarz, Acryl | 0.5 - 12 mm |
| Trübung | ≤ 0.3 %, typischerweise ≤ 0.1 % | Trübungsmessgerät |
| Abrieb | Bleistifthärte 9H, Stahlwolle 0000 bestanden | Harte Oxidstapel |
| Haftung | Klebebandtest 4B oder besser | Gitterschnitt |
| Umgebung | 85/85-Feuchte, Salzspray, UV-stabil | Außentaugliche Sorten verfügbar |
| Beschichtungsmuster | volle Fläche, nur Apertur oder maskiert | Rand 0.5 - 1 mm typisch |
Häufig gestellte Fragen
Bieten Sie zusätzlich zur Antireflexbehandlung auch Blendschutz an?
Ja. Eine Antireflexbeschichtung maximiert das durchgelassene Licht, während eine Blendschutzätzung das reflektierte Licht für die Lesbarkeit streut. Viele Displayprodukte kombinieren eine beschichtete Frontfläche mit einer geätzten Oberfläche, wo der Kunde beides möchte.
Welche Reflexion kann eine AR-Beschichtung tatsächlich erreichen?
Unter 0.5 Prozent im Mittel je Fläche ist Routine, und unter 0.2 Prozent sind über das sichtbare Band mit einem Mehrschichtstapel erreichbar. Eine Gesamttransmission über 99 Prozent ist möglich, wenn beide Flächen beschichtet sind.
Sollte ich eine Seite oder beide beschichten?
Beide, wann immer das Budget es erlaubt. Die unbeschichtete Rückseite reflektiert üblicherweise so viel Licht, wie die Frontbeschichtung entfernt, sodass man durch ihr Bloßlassen den größten Teil des Nutzens aufgibt und oft sichtbares Ghosting einführt.
Benötigen Sie ein Angebot für ar-entspiegeltes glas?
Senden Sie Ihre Zeichnung, Ihre Zielvorgabe oder Ihre Beschichtungsanforderung – ein Optikingenieur antwortet innerhalb von 24 Stunden mit Preis und Lieferzeit.
Angebot anfordern E-Mail an einen Ingenieur