Ausfälle bei optisches Blauglas in Industrielle Laserbearbeitung folgen meist einer kleinen Zahl von Mustern, und jedes Muster hat eine Signatur. Dieser Artikel geht die häufigen Ausfallarten durch, zeigt, wie man sie mit Messungen statt mit Vermutungen unterscheidet, und beschreibt die Prozess- oder Konstruktionsänderungen, die die Ursache wirklich beseitigen.
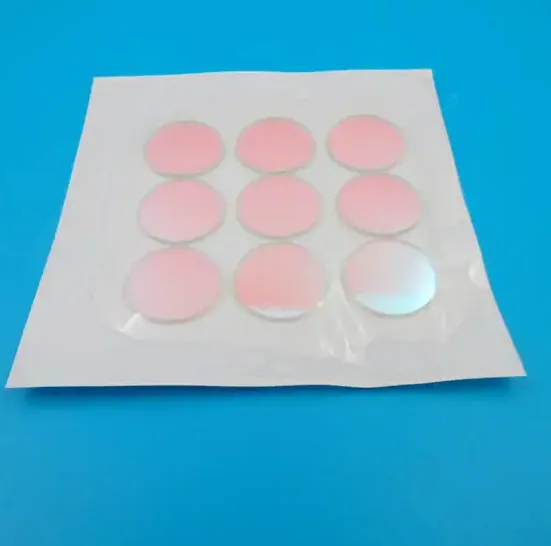
Optisches Blauglas in Industrielle Laserbearbeitung
In Industrielle Laserbearbeitung bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Lasersysteme bringen die höchste Energiedichte aller Anwendungen auf die Beschichtungen und Fenster in ihrem Strahlengang. Zerstörschwelle, Absorption und thermische Linsenwirkung entscheiden darüber, ob eine Maschine über eine Schicht Dauerbetrieb die Fokuslage hält, und jeder Beschichtungsausfall bedeutet sofortigen Produktionsstillstand.
Aspekte zu Beschichtung und Abscheidung
Blauglas kann blank geliefert werden, mit einer Antireflexschicht auf einer oder beiden Flächen, oder mit einer dichroitischen Beschichtung, die dem absorbierenden Verhalten eine schärfere Kante hinzufügt. Blankes Glas ist am billigsten und oft ausreichend, aber seine vier Prozent Oberflächenreflexion kosten Transmission und erzeugen Streulicht in einem Modul, in dem der Filter direkt über dem Sensor sitzt. Eine Breitband-AR-Beschichtung auf beiden Flächen holt den größten Teil dieses Lichts zurück. Eine zusätzliche dichroitische Schicht macht den Übergang steiler und reduziert die nötige Dicke, so sind Module im Laufe der Zeit dünner geworden. In Industrielle Laserbearbeitung entscheidet über die Wahl zwischen blanken, AR-beschichteten und hybriden Teilen meist die Toleranz gegenüber Streulicht und die im mechanischen Bauraum verfügbare Dicke.
Konstruktionsregeln, die Kosten senken
Die Konstruktion mit Blauglas dreht sich um Dicke, Kleben und Gesichtsfeld. Wählen Sie die Dicke nach der Absorptionsanforderung und nicht nach dem, was verfügbar ist, und denken Sie daran, dass ein dünneres Bauteil eine stärkere Sorte oder dichroitische Unterstützung braucht. Halten Sie den Montagerand frei und spezifizieren Sie eine Fase, damit die Halterung nie die optische Fläche berührt. Wird das Bauteil geklebt, geben Sie Klebstoffklasse und Aushärtetemperatur an, weil beide den fertigen Stapel beeinflussen. Überlegen Sie, ob das Modul eine AR-Beschichtung auf der sensorzugewandten Seite braucht: Sie ist oft der Unterschied zwischen akzeptablem Streulicht und einem sichtbaren Geisterbild. In Industrielle Laserbearbeitung ist ein Weitwinkelsystem der Fall, in dem Blauglas seine Kosten verdient, weil die Alternative – eine reine dichroitische Beschichtung – die Bildränder farbig verschieben würde.
Typische Ausfallarten und wie sie sich zeigen
Die charakteristischen Ausfälle sind mechanisch und nicht spektral: Kantenausbrüche, die zu einem Riss weiterlaufen, Keilform oder Verzug nach dem Kleben und Oberflächenkratzer aus der Handhabung. Spektrale Probleme entstehen, wenn sie auftreten, aus einer Dickenabweichung und nicht aus dem Werkstoff selbst, denn Absorption ist eine Volumeneigenschaft und kann weder delaminieren noch ausbleichen. Wo das Bauteil AR-beschichtet ist, werden Beschichtungsfehler wie Nadelstiche oder Haftungsverlust möglich, was der umgekehrte Trade-off gegenüber einem dichroitischen Filter ist. In Industrielle Laserbearbeitung deutet ein Ausfall, der nur in fertigen Modulen auftritt und nie in blanken Komponenten, meist auf den Klebeprozess hin – Klebstoffdicke, Schwindung beim Aushärten oder Einspannspannung – und nicht auf das Glas.
Prüfung und Messtechnik
Die Prüfung konzentriert sich auf die spektrale Kurve bei der tatsächlichen Bauteildicke, zusammen mit den physischen Merkmalen, die in einem geklebten Stapel zählen. Die Transmission von 350 bis 1100 nm bestätigt Cut-on und Sperrtiefe; die Dicke wird an jedem Teil gemessen, weil die Absorption davon abhängt; Ebenheit, Parallelität und Kantenzustand werden geprüft, weil das Bauteil normalerweise geklebt oder vergossen wird. Die Oberflächenqualität folgt den üblichen Kratzer-Grübchen-Konventionen, und wo das Bauteil AR-beschichtet ist, werden zusätzlich Reflexion und Haftung gemessen. In Industrielle Laserbearbeitung ist eine Messung, die ihre Kosten zurückverdient, eine wiederholte Transmissionskontrolle nach dem thermischen Zyklus der Baugruppe, denn ein geklebter Stapel kann seine Leistung verschieben, auch wenn sich weder Glas noch Klebstoff geändert haben.
Wie optisches Blauglas in der Praxis funktioniert
Optisches Blauglas ist die absorbierende Antwort auf dasselbe Problem, das eine dichroitische IR-Sperrbeschichtung löst: nahes Infrarot zu entfernen, bevor es einen Siliziumsensor erreicht. Statt das Band mit einem Interferenzstapel zu reflektieren, absorbiert das Glas es im Volumenmaterial, was bedeutet, dass sich die Cut-on-Wellenlänge nicht verschiebt, wenn Licht schräg einfällt. Genau diese Eigenschaft ließ Blauglas jahrelang die Handykameramodule dominieren und macht es weiterhin zur Standardlösung, wo das Strahlenbündel weit oder das Modul dünn ist. Moderne Teile sind häufig Hybride: ein dünnes Stück absorbierendes Glas, das die Hauptarbeit im nahen Infrarot leistet, mit einer dichroitischen Beschichtung auf einer Fläche, um den Übergang zu schärfen. In Industrielle Laserbearbeitung ist der praktische Reiz, dass das Bauteil seine Farbspezifikation über ein weites Gesichtsfeld hält, was keine reine Beschichtung kann.
Anforderungen speziell für Industrielle Laserbearbeitung
In Industrielle Laserbearbeitung bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Lasersysteme bringen die höchste Energiedichte aller Anwendungen auf die Beschichtungen und Fenster in ihrem Strahlengang. Zerstörschwelle, Absorption und thermische Linsenwirkung entscheiden darüber, ob eine Maschine über eine Schicht Dauerbetrieb die Fokuslage hält, und jeder Beschichtungsausfall bedeutet sofortigen Produktionsstillstand.
- Laserzerstörschwelle bei Betriebswellenlänge und Pulslänge
- Geringe Absorption zur Begrenzung der thermischen Linsenwirkung
- Quarz- oder Quarzglas-Substrate
- Präzise transmitierte Wellenfront für Fokusstabilität
Testverfahren für die Zerstörschwelle nach ISO 11551 und ISO 21254, Zeichnungen nach ISO 10110 sowie Lasersicherheitsdokumentation für das fertige System.
Auswahldaten auf einen Blick
| Parameter | Typischer Wert | Hinweise |
|---|---|---|
| Typ | absorbierender NIR-Filter, unbeschichtet oder dichroitisch beschichtet | Hybrid hält die Kante scharf |
| Dicke | 0.21 - 0.55 mm üblich, bis 3 mm | Dünne Sorten für Kameramodule |
| Transmission im Sichtbaren | T ≥ 90 % im Mittel | 420 - 620 nm |
| NIR-Sperrung | OD2 - OD4 bis 1100 nm | Tiefe bestimmt durch Dicke und Sorte |
| Cut-on-Verschiebung mit dem Winkel | vernachlässigbar | Der Hauptgrund für den Einsatz von Blauglas |
| Dickentoleranz | ± 0.02 mm | Kritisch für geklebte Stapel |
| Ebenheit | λ/4 typisch, λ/10 auf Anfrage | Gemessen bei 633 nm |
| Kantenausbrüche | ≤ 0.05 mm, lasergeschnittene Kanten verfügbar | Laserschneiden vermeidet Mikrorisse |
| Umgebung | feuchte- und temperaturwechselstabil | Absorbierende Farbe kann nicht delaminieren |
Häufig gestellte Fragen
Wie verhält es sich im Temperaturwechsel?
Die absorbierende Farbe selbst ist stabil, weil Absorption eine Volumeneigenschaft ist. Ausfälle im Temperaturwechsel entstehen meist an der geklebten Kante oder aus einer dickenbedingten Spannung und nicht dadurch, dass das Glas die Farbe ändert.
Ist Blauglas auch in Hybridform erhältlich?
Ja. Ein absorbierendes Substrat mit einer dichroitischen Beschichtung auf einer Fläche ergibt ein tieferes, schärferes Cut-on in einem dünneren Bauteil als jeder Ansatz allein, und so sind moderne dünne Kameramodule aufgebaut.
Warum Blauglas statt eines beschichteten IR-Sperrfilters wählen?
Weil sich sein Cut-on nicht mit dem Einfallswinkel verschiebt. In einem Weitwinkel- oder lichtstarken Objektivsystem färbt eine dichroitische Beschichtung die Bildränder, während Blauglas das Spektrum über das Feld konsistent hält.
Benötigen Sie ein Angebot für optisches blauglas?
Senden Sie Ihre Zeichnung, Ihre Zielvorgabe oder Ihre Beschichtungsanforderung – ein Optikingenieur antwortet innerhalb von 24 Stunden mit Preis und Lieferzeit.
Angebot anfordern E-Mail an einen Ingenieur