Zwei Angebote für dasselbe beschichtetes Farbfilterglas-Bauteil in Industrielle Laserbearbeitung können sich um den Faktor drei unterscheiden, und der Grund ist selten der Werkstoff. Dieser Artikel schlüsselt die tatsächlichen Kostentreiber auf – Toleranz, Bearbeitungsschritte, Prüfumfang und Losgröße – und zeigt, welche Spezifikationsänderungen Geld sparen und welche nur so aussehen.
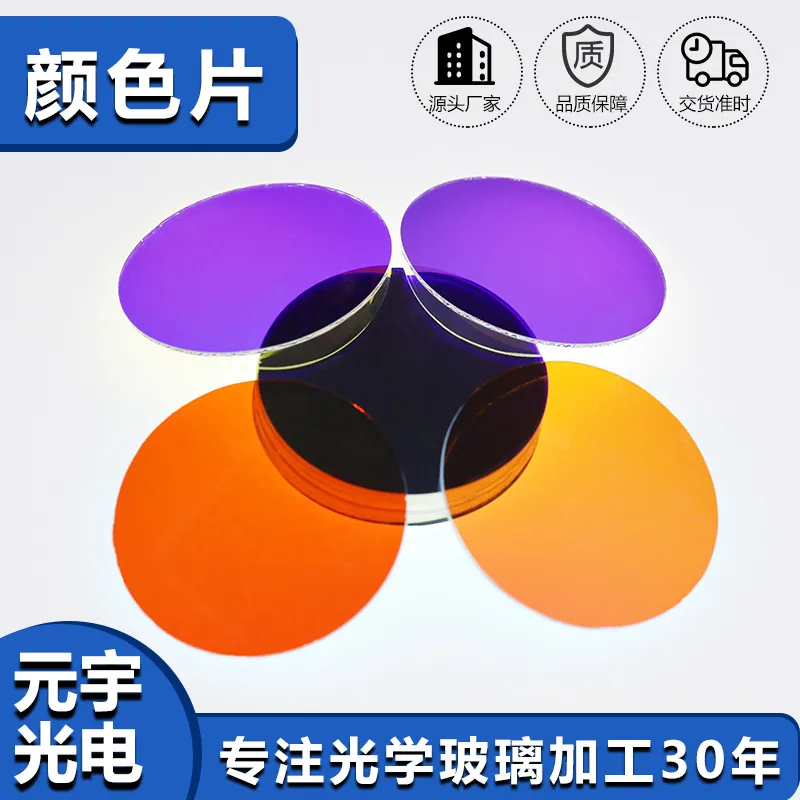
Beschichtete Farbfilter in Industrielle Laserbearbeitung
In Industrielle Laserbearbeitung bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Lasersysteme bringen die höchste Energiedichte aller Anwendungen auf die Beschichtungen und Fenster in ihrem Strahlengang. Zerstörschwelle, Absorption und thermische Linsenwirkung entscheiden darüber, ob eine Maschine über eine Schicht Dauerbetrieb die Fokuslage hält, und jeder Beschichtungsausfall bedeutet sofortigen Produktionsstillstand.
Handhabung, Reinigung und Verpackung
Beschichtete Farbplatten werden an der Kante gehalten, nie an der Fläche, und die Kante ist genau deshalb üblicherweise gefast. Ein Fingerabdruck auf einer dichroitischen Fläche ist kein kosmetisches Problem: Hautfette ätzen die äußere Schicht mit der Zeit an und hinterlassen eine bleibende Transmissionseinbuße. Die Reinigung erfolgt mit neutralem Reiniger, kaskadierenden DI-Spülungen und Stickstofftrocknung, niemals mit einem trockenen Wisch auf einem harten Oxidstapel. Für Lagerung und Versand werden zwischengelegte, partikelfreie Trenner verwendet, damit sich zwei beschichtete Flächen nie berühren. Für hochwertige gemusterte Teile, die in Industrielle Laserbearbeitung gehen, sind einzelne Taschen mit gedrucktem Etikett die Verpackungskosten wert, denn eine gemischte Charge Farbplatten, die durch Vermessen jeder einzelnen wieder identifiziert werden muss, kostet weit mehr als die Trays.
Die Toleranzen, auf die es wirklich ankommt
Die Farbarbeit kennt zwei Toleranzsysteme, die zusammen angegeben werden müssen. Die spektrale Toleranz legt fest, wie weit der Übergang oder die dominante Wellenlänge von der Vorgabe abweichen darf – typischerweise ±5 nm für einen Farbchip und ±2 nm für eine interferometrische Kante in einem Messpfad. Die geometrische Toleranz legt fest, wo die Farbe auf der Platte sitzt, was bei Gobos, gemusterten Filtern und Mehrzonenteilen zählt. Ergänzen Sie eine photometrische Toleranz für die Transmission: Ein Filter, der mit 90 % Transmission angeboten und mit 82 % geliefert wird, hat für das Auge eine andere Farbe. In Industrielle Laserbearbeitung sollten Sie außerdem den Einfallswinkel festlegen, bei dem die Werte gelten, denn eine für 0 Grad ausgelegte und bei 15 Grad gemessene Beschichtung liest sich mehrere Nanometer unter der Vorgabe, und der Kunde nennt sie außerhalb der Spezifikation, obwohl nichts falsch ist.
Was Kosten und Lieferzeit bestimmt
Der Preis eines beschichteten Farbfilters hängt vor allem von der Schichtzahl, der Substratgröße und der Ausbeute des Beschichtungslaufs ab. Eine Farbbeschichtung mit 20 Lagen ist Routine; ein Kantenfilter mit 60 Lagen und 2 nm Übergang kostet ein Mehrfaches, weil Kammerzeit und Empfindlichkeit gegenüber Dickenfehlern stark steigen. Gemusterte Teile ergänzen einen Lithografie- oder Siebdruckschritt, dessen Kosten von Maske oder Sieb dominiert werden, weshalb das erste Stück teuer ist und das hundertste nicht. Substratsorte und Dicke tragen weniger bei, als die meisten Käufer erwarten; die echten Kostensprünge kommen von engen spektralen Toleranzen, von Teilen, die größer als die gleichmäßige Zone der Kammer sind, und von kleinen Stückzahlen, die einen Kammerlauf für eine Handvoll Platten erzwingen. Farben zusammenzufassen, die sich einen Lauf teilen können, ist die wirksamste Kostensenkung in Industrielle Laserbearbeitung.
Substrat- und Werkstoffauswahl
Das Substrat setzt die Obergrenze dafür, was die Beschichtung überstehen kann. B270 und Ultraclear-Floatglas sind die Arbeitstiere für moderaten Fluss und bieten das beste Verhältnis von Preis zu Klarheit. Wenn das Bauteil dicht an einer Lampe sitzt, wird Borosilikat oder ein speziell hitzebeständiges Glas verwendet, weil es den Temperaturgradienten ohne Rissbildung verträgt; Substrate mit geringer Ausdehnung wie Quarzglas oder Eagle XG gehen weiter und halten ihre Form über wiederholte Temperaturzyklen. Die Dicke zählt ebenso wie die Sorte: Eine Platte mit 0.5 mm erwärmt und kühlt sich schneller als eine mit 3 mm, ist also unter Blitz- oder Shutterbedingungen sicherer, aber bei der Montage empfindlicher. In Industrielle Laserbearbeitung ist der übliche Fehler kein zu schwacher Werkstoff, sondern ein Werkstoff, der nie spezifiziert wurde: Die Werkstatt greift standardmäßig zu Kalk-Natron, und der erste Hochfluss-Test lässt die Platte reißen.
Der Vergleich mit den Alternativen
Beschichtete Interferenzplatten konkurrieren mit gefärbtem oder Absorptionsglas, mit gedruckten Gels und in manchen Designs mit einem einfachen unbeschichteten farbigen Substrat. Absorptionsglas ist billiger und völlig winkelunempfindlich, was es für Weitwinkelsysteme attraktiv macht, aber es erreicht keine scharfe Kante, bleicht unter hohem Fluss aus und kann keine beliebigen Farben erzeugen. Gels sind die billigste Option und werden im Betrieb verbraucht, was für temporäre Installationen passt und nicht für Leuchten, die für ein Jahrzehnt ausgelegt sind. Eine beschichtete Hartoxidplatte kostet anfangs mehr, hält ihre Farbe über die Lebensdauer der Leuchte und lässt sich mustern oder in Zonen aufteilen, wie es die anderen beiden nicht können. In Industrielle Laserbearbeitung entscheiden meist Fluss und Lebensdauer: Unter einigen hundert Milliwatt pro Quadratzentimeter sind die billigeren Optionen tragfähig, darüber ist beschichtetes Glas die einzige Antwort, die überlebt.
Anforderungen speziell für Industrielle Laserbearbeitung
In Industrielle Laserbearbeitung bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Lasersysteme bringen die höchste Energiedichte aller Anwendungen auf die Beschichtungen und Fenster in ihrem Strahlengang. Zerstörschwelle, Absorption und thermische Linsenwirkung entscheiden darüber, ob eine Maschine über eine Schicht Dauerbetrieb die Fokuslage hält, und jeder Beschichtungsausfall bedeutet sofortigen Produktionsstillstand.
- Laserzerstörschwelle bei Betriebswellenlänge und Pulslänge
- Geringe Absorption zur Begrenzung der thermischen Linsenwirkung
- Quarz- oder Quarzglas-Substrate
- Präzise transmitierte Wellenfront für Fokusstabilität
Testverfahren für die Zerstörschwelle nach ISO 11551 und ISO 21254, Zeichnungen nach ISO 10110 sowie Lasersicherheitsdokumentation für das fertige System.
Auswahldaten auf einen Blick
| Parameter | Typischer Wert | Hinweise |
|---|---|---|
| Dominante Wellenlänge | 450 - 660 nm, kundenspezifisch auf ±5 nm | Je Farbchip |
| Transmission im Band | >= 85 % (T>= 90 % bei abgestimmten Designs) | Bei senkrechtem Einfall |
| Sperrung außerhalb des Bandes | OD2 - OD4 | Sichtbar bis NIR |
| Beschichtungstyp | IAD-Multischicht-Hartoxid | Farbe durch Interferenz |
| Substrat | B270, Borosilikat, Ultraclear, Quarz | Hitzebeständige Sorten für hohen Fluss |
| Dicke | 0.3 - 3 mm | 1.1 mm typisch für Gobos |
| Größentoleranz | ±0.1 mm, ±0.05 mm auf Anfrage | Rund, quadratisch, kundenspezifische Kontur |
| Mustertoleranz | ±0.05 mm Passergenauigkeit | Siebdruck, Lithografie oder Maske |
| Betriebstemperatur | bis 400 °C, substratabhängig | Thermoschock ist die eigentliche Grenze |
Häufig gestellte Fragen
Werden die Filter mit einer gemessenen Transmissionskurve geliefert?
Ja, jede Lieferung kann eine spektrophotometrische Kurve enthalten, gemessen beim spezifizierten Einfallswinkel, plus CIE-Koordinaten, wenn ein Farbziel vorgegeben wurde. Laser- und Hochflussteile können zusätzlich mit Daten zur Zerstörschwelle geliefert werden.
Kann ich mehrere Farben auf einer Platte kombinieren?
Das ist einer der Vorteile des Beschichtens gegenüber dem Färben: Eine einzelne Platte kann getrennte beschichtete Zonen, ein gemustertes Logo und einen unbeschichteten Rand für die Halterung tragen, alles in einem Beschichtungslauf. Jede Zone wird mit ihrem eigenen Stapel ausgelegt.
Wie stark verschiebt sich ein beschichteter Farbfilter mit dem Winkel?
Ein typischer Stapel im sichtbaren Band verschiebt sich für je 10 Grad Einfall um etwa 1 % der Wellenlänge zu kürzeren Wellenlängen. Ein Design, das für 0 Grad spezifiziert und in einem 30-Grad-Kegel verwendet wird, liest sich daher merklich blauer als die nominelle Kurve, weshalb der Akzeptanzwinkel auf die Zeichnung gehört.
Benötigen Sie ein Angebot für beschichtete farbfilter?
Senden Sie Ihre Zeichnung, Ihre Zielvorgabe oder Ihre Beschichtungsanforderung – ein Optikingenieur antwortet innerhalb von 24 Stunden mit Preis und Lieferzeit.
Angebot anfordern E-Mail an einen Ingenieur