Ein Bauteil, das im Labor korrekt messbar ist und im Einsatz versagt, ist fast immer eine Lücke in der Qualifizierung und kein Fertigungsfehler. Dieser Artikel beschreibt, wie beschichtetes Farbfilterglas für Maschinensicht und industrielle Inspektion geprüft und qualifiziert wird, welche Normen gelten, welche Tests echte Schwächen aufdecken und welche Dokumentation mit einer Lieferung mitgehen sollte.
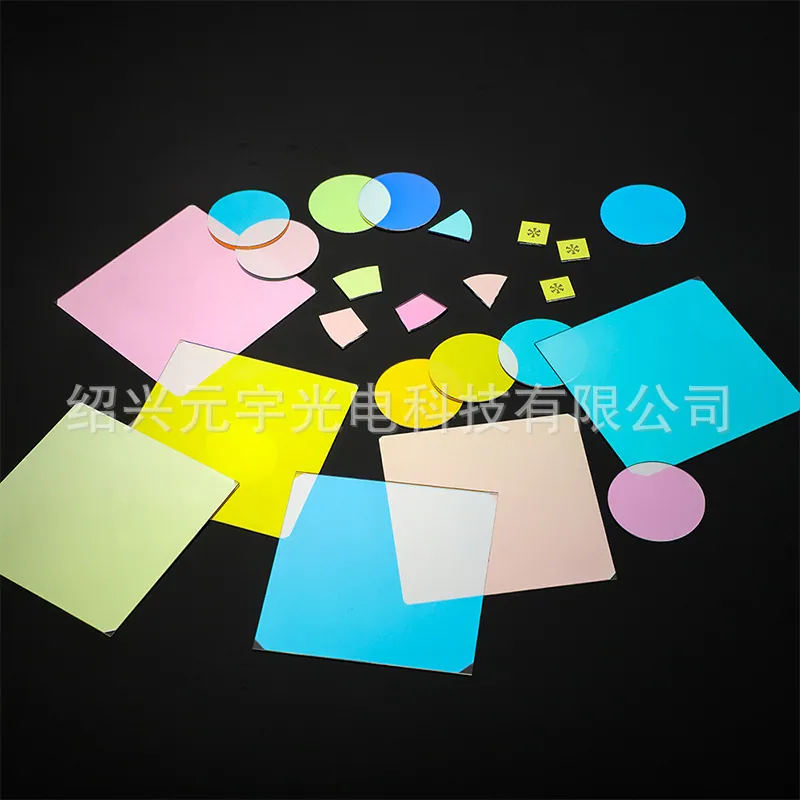
Beschichtete Farbfilter in Maschinensicht und industrielle Inspektion
In Maschinensicht und industrielle Inspektion bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Maschinensicht entscheidet, ob eine Produktionslinie durchläuft oder stoppt, ihre Optik muss also reproduzierbar sein und nicht nur gut. Beleuchtungswellenlängen werden bewusst gewählt, Filter müssen genau das blockieren, was der Algorithmus nicht toleriert, und jede Änderung an Transmission oder Geometrie wird zur Fehlausschleusung. Die Umgebung ist oft eine Fabrikhalle mit Kühlmittelnebel, Staub und Vibration.
Handhabung, Reinigung und Verpackung
Beschichtete Farbplatten werden an der Kante gehalten, nie an der Fläche, und die Kante ist genau deshalb üblicherweise gefast. Ein Fingerabdruck auf einer dichroitischen Fläche ist kein kosmetisches Problem: Hautfette ätzen die äußere Schicht mit der Zeit an und hinterlassen eine bleibende Transmissionseinbuße. Die Reinigung erfolgt mit neutralem Reiniger, kaskadierenden DI-Spülungen und Stickstofftrocknung, niemals mit einem trockenen Wisch auf einem harten Oxidstapel. Für Lagerung und Versand werden zwischengelegte, partikelfreie Trenner verwendet, damit sich zwei beschichtete Flächen nie berühren. Für hochwertige gemusterte Teile, die in Maschinensicht und industrielle Inspektion gehen, sind einzelne Taschen mit gedrucktem Etikett die Verpackungskosten wert, denn eine gemischte Charge Farbplatten, die durch Vermessen jeder einzelnen wieder identifiziert werden muss, kostet weit mehr als die Trays.
Prüfung und Messtechnik
Jeder Farbfilter sollte mit einer gemessenen Kurve geliefert werden, nicht mit einer nominellen. Die Spektrophotometrie von 350 bis 1050 nm beim spezifizierten Einfallswinkel ist die Basis; für Teile in Laser- oder Hochflusssystemen lohnt es sich, Daten zur Laserzerstörschwelle und eine Transmissionskarte über die Apertur anzufordern. Farbkoordinaten, sofern der Kunde sie vorgibt, brauchen eine definierte Lichtart und einen definierten Beobachter, und sie müssen am realen Bauteil gemessen und nicht aus dem Design vorhergesagt werden. In Maschinensicht und industrielle Inspektion fängt die Eingangsprüfung die meisten Fehler bei einer physischen Kontrolle der gemusterten Bereiche und der Kantenqualität ab, denn eine Beschichtung kann spektral einwandfrei sein und trotzdem wegen eines Ausbruchs oder eines Passerfehlers zurückgewiesen werden, den eine Bankmessung nie sieht.
Normen, Dokumentation und Rückverfolgbarkeit
Farbfilter unterliegen einer Mischung aus optischen, sicherheitstechnischen und umweltbezogenen Anforderungen. Zeichnungen folgen ISO 10110 für Oberflächenform und Oberflächenfehler; Transmissionen werden gegen CIE-Farbkoordinaten berichtet, wenn der Kunde ein Farbziel statt eines Spektrums vorgibt. Umweltkonformität bedeutet RoHS- und REACH-Erklärungen, und für Bühnen- und Unterhaltungsprodukte kommen zusätzliche Betrachtungen zu Brandverhalten und photobiologischer Sicherheit der Lichtquelle selbst hinzu. In Maschinensicht und industrielle Inspektion sind die Dokumente, die eine Lieferung aufhalten, typischerweise der photometrische Bericht, die Materialerklärung und zunehmend ein Stoffbericht, der die Abwesenheit beschränkter Farbstoffe bestätigt. Weil ein beschichteter Filter keinen organischen Farbstoff enthält, ist das unkompliziert – aber die Papiere müssen trotzdem vorliegen, bevor die Ware freigegeben wird.
Typische Ausfallarten und wie sie sich zeigen
Die klassischen Feldfehler sind Farbverschiebung mit dem Alter, Delamination an der Kante und Rissbildung durch Thermoschock. Farbverschiebung geht fast immer auf Feuchtigkeitsaufnahme in einer ohne Ionenunterstützung abgeschiedenen Beschichtung zurück oder auf ein Design, das eine niedrigere Betriebstemperatur annahm, als die Anwendung liefert. Delamination beginnt an einer Fase oder einer unbeschichteten Kante und breitet sich nach innen aus, beschleunigt durch jedes Reinigungslösungsmittel, das die Grenzfläche erreicht. Thermoschockrisse entstehen, wenn sich die Mitte der Platte und ihr Haltering unterschiedlich schnell erwärmen, was ein Konstruktionsproblem ist und kein Beschichtungsproblem. In Maschinensicht und industrielle Inspektion lassen sich alle drei am schnellsten verhindern, indem man maximalen Fluss, Befestigungsmethode und Reinigungschemikalien bereits beim Angebot spezifiziert und die Beschichtungskonstruktion um diese drei Zahlen herum baut, statt sie im Feld zu entdecken.
Anforderungen speziell für Maschinensicht und industrielle Inspektion
In Maschinensicht und industrielle Inspektion bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Maschinensicht entscheidet, ob eine Produktionslinie durchläuft oder stoppt, ihre Optik muss also reproduzierbar sein und nicht nur gut. Beleuchtungswellenlängen werden bewusst gewählt, Filter müssen genau das blockieren, was der Algorithmus nicht toleriert, und jede Änderung an Transmission oder Geometrie wird zur Fehlausschleusung. Die Umgebung ist oft eine Fabrikhalle mit Kühlmittelnebel, Staub und Vibration.
- Telezentriefreundliche Ebenheit und geringe Keilform
- Bandangepasste Beschichtungen für die Beleuchtungswellenlänge
- Gleichbleibende Transmission von Teil zu Teil
- Beständig gegen Kühlmittel, Staub und Reinigungslösungsmittel
Zeichnungen nach ISO 10110, Oberflächenqualität nach MIL-PRF-13830B sowie die eigenen Reproduzierbarkeits- und Reinheitsanforderungen des Maschinenbauers.
Auswahldaten auf einen Blick
| Parameter | Typischer Wert | Hinweise |
|---|---|---|
| Dominante Wellenlänge | 450 - 660 nm, kundenspezifisch auf ±5 nm | Je Farbchip |
| Transmission im Band | >= 85 % (T>= 90 % bei abgestimmten Designs) | Bei senkrechtem Einfall |
| Sperrung außerhalb des Bandes | OD2 - OD4 | Sichtbar bis NIR |
| Beschichtungstyp | IAD-Multischicht-Hartoxid | Farbe durch Interferenz |
| Substrat | B270, Borosilikat, Ultraclear, Quarz | Hitzebeständige Sorten für hohen Fluss |
| Dicke | 0.3 - 3 mm | 1.1 mm typisch für Gobos |
| Größentoleranz | ±0.1 mm, ±0.05 mm auf Anfrage | Rund, quadratisch, kundenspezifische Kontur |
| Mustertoleranz | ±0.05 mm Passergenauigkeit | Siebdruck, Lithografie oder Maske |
| Betriebstemperatur | bis 400 °C, substratabhängig | Thermoschock ist die eigentliche Grenze |
Häufig gestellte Fragen
Kann ich mehrere Farben auf einer Platte kombinieren?
Das ist einer der Vorteile des Beschichtens gegenüber dem Färben: Eine einzelne Platte kann getrennte beschichtete Zonen, ein gemustertes Logo und einen unbeschichteten Rand für die Halterung tragen, alles in einem Beschichtungslauf. Jede Zone wird mit ihrem eigenen Stapel ausgelegt.
Wie stark verschiebt sich ein beschichteter Farbfilter mit dem Winkel?
Ein typischer Stapel im sichtbaren Band verschiebt sich für je 10 Grad Einfall um etwa 1 % der Wellenlänge zu kürzeren Wellenlängen. Ein Design, das für 0 Grad spezifiziert und in einem 30-Grad-Kegel verwendet wird, liest sich daher merklich blauer als die nominelle Kurve, weshalb der Akzeptanzwinkel auf die Zeichnung gehört.
Können Sie ein Logo oder ein Muster in einer bestimmten Farbe drucken?
Ja. Muster entstehen durch Maskierung oder Lithografie vor dem Beschichten oder durch Siebdruck einer gemusterten Schicht, mit einer Passergenauigkeit von üblicherweise ±0.05 mm. Halten Sie Merkmale mindestens 0.3 mm von der Kante entfernt und liefern Sie die Grafik als Vektordaten.
Benötigen Sie ein Angebot für beschichtete farbfilter?
Senden Sie Ihre Zeichnung, Ihre Zielvorgabe oder Ihre Beschichtungsanforderung – ein Optikingenieur antwortet innerhalb von 24 Stunden mit Preis und Lieferzeit.
Angebot anfordern E-Mail an einen Ingenieur