Los requisitos en procesamiento láser industrial han estado cambiando — piezas más finas, bandas más anchas, entornos más severos — y esos cambios alteran lo que se exige a los proveedores de mecanizado en frío de vidrio óptico. Este artículo revisa hacia dónde se dirige la demanda, qué significa para las especificaciones y cómo estructurar el abastecimiento para que un diseño no quede atado a un único proceso.
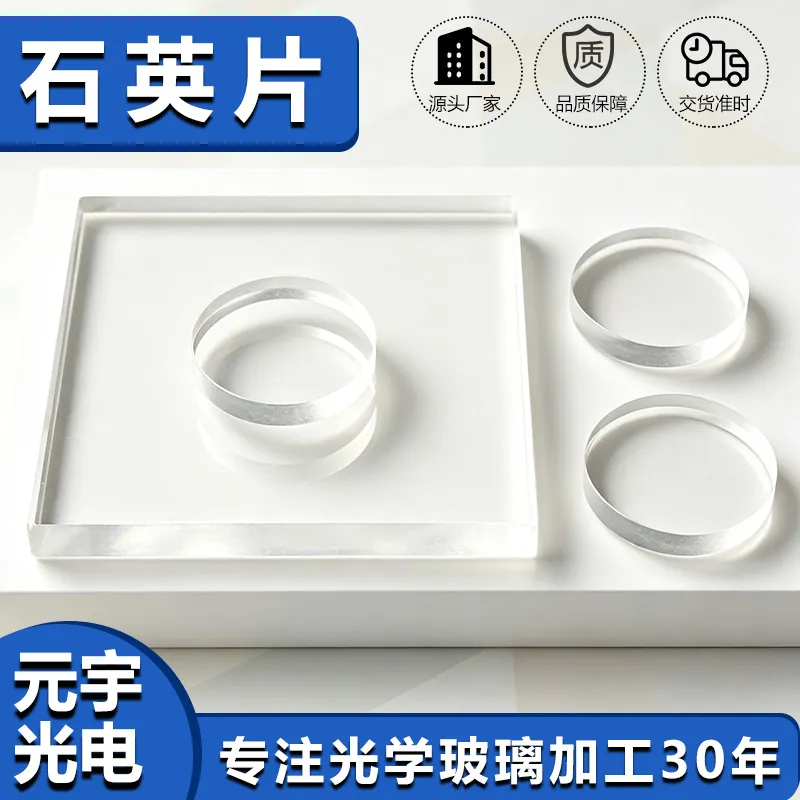
Mecanizado en frío de vidrio óptico en Procesamiento láser industrial
En procesamiento láser industrial, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los sistemas láser aplican la mayor densidad de energía de cualquier aplicación sobre los recubrimientos y ventanas en su trayectoria de haz. El umbral de daño, la absorción y el lentamiento térmico deciden si una máquina mantiene el cambio de enfoque a través de un turno de operación continua, y cualquier fallo de recubrimiento es una parada de producción inmediata.
Normas, documentación y trazabilidad
Los compradores necesitan cada vez más una trazabilidad documental, no solo piezas. ISO 10110 rige las convenciones de plano para elementos ópticos, incluidos la forma de superficie, el centrado y las imperfecciones de superficie, e ISO 12123 cubre las especificaciones de vidrio óptico en bruto. MIL-PRF-13830B sigue siendo el lenguaje scratch-dig común en Norteamérica. El cumplimiento ambiental se gestiona mediante declaraciones RoHS y REACH, mientras que los programas de automoción y médicos añaden IATF 16949, ISO 13485 o ISO 9001 según el sector. En Procesamiento láser industrial, las normas que realmente bloquean una liberación suelen ser las específicas del cliente: una especificación de limpieza medida en partículas por centímetro cuadrado, un requisito de trazabilidad hasta la colada de vidrio o un informe de inspección de primera pieza en un formato definido. Confirme esto antes de cortar la primera pieza, porque añadir trazabilidad a un lote terminado es imposible.
Qué determina el coste y el plazo de entrega
El coste en el mecanizado en frío depende de tres cosas: cuánto material hay que eliminar, qué tan ajustada es la tolerancia y cuántas piezas comparten el utillaje. El material domina en zafiro, cuarzo y blancos grandes. La tolerancia domina siempre que fuerza una operación de acabado: pasar de 60-40 a 20-10 en scratch-dig casi duplica la mano de obra de pulido, y el torneado de punto simple con diamante es una clase de coste distinta. El tamaño del lote decide la amortización: un utillaje que cuesta unos pocos cientos de dólares es irrelevante en 5,000 piezas y decisivo en cinco. La pieza más barata de comprar casi nunca es la más barata de poseer, no obstante. En Procesamiento láser industrial, una pieza que llega con un borde consistente y una curva de recubrimiento documentada elimina una estación de inspección a la entrada, y ese ahorro suele superar la diferencia de precio entre dos presupuestos.
Cómo funciona mecanizado en frío de vidrio óptico en la práctica
El mecanizado en frío cubre cada paso de conformado que ocurre a temperatura ambiente: cortar el blanco de una lámina, generar el contorno, rectificar la superficie a medida, lapear y pulir a calidad óptica, y luego biselar, taladrar, chaflanar y limpiar. A diferencia del conformado en caliente, no se aplica un ciclo térmico a la pieza, así que el sustrato conserva la homogeneidad óptica certificada por el fabricante del vidrio. Para Procesamiento láser industrial, la consecuencia práctica es que los valores de índice de refracción, transmisión y CTE del proveedor de vidrio sobreviven al mecanizado sin cambios. El mecanizado en frío es normalmente la única vía para piezas que deben estar planas a una fracción de longitud de onda, llevar un recubrimiento funcional o mantener una tolerancia dimensional más ajustada que unas centésimas de milímetro. También es la vía que escala: las mismas herramientas de diamante y programas CNC que cortan un prototipo atienden un pedido de diez mil piezas, y por eso la mayoría de los programas de óptica a medida empiezan con una muestra mecanizada en lugar de moldeada.
Reglas de diseño que reducen el coste
Un plano que respeta cómo se comporta el vidrio cuesta menos y se envía más rápido. Mantenga los orificios al menos a un espesor del borde y al menos a dos espesores entre sí; el vidrio no tolera una pared fina entre dos orificios. Sustituya las esquinas internas agudas por radios de al menos 0.5 mm, porque una esquina aguda es un iniciador de grieta. Respete la relación de aspecto: un orificio de 1 mm en vidrio de 5 mm es práctico, un orificio de 1 mm en vidrio de 20 mm no lo es sin taladrado ultrasónico o láser. Especifique el chaflán en lugar de dejarlo al taller; un borde no especificado será lo que el operario considere normal. Para Procesamiento láser industrial, indique también la superficie de referencia: qué cara es la cara óptica, qué referencia fija el contorno y si un patrón de recubrimiento debe registrarse con una característica mecanizada. La mitad de todas las consultas de primera pieza se remontan a una referencia ambigua, no a una tolerancia imposible.
Las tolerancias que realmente importan
Las tolerancias deben asignarse por característica, no globalmente. Las tolerancias dimensionales de ±0.05 mm son estándar y casi gratis; apretar a ±0.01 mm suele añadir un paso CNC y una segunda inspección. Las tolerancias ópticas son otra moneda: la planitud se cotiza en franjas (una franja a 633 nm equivale a 316 nm de flecha), la calidad de superficie en scratch-dig (40-20 es un grado comercial normal, 20-10 es de precisión) y el paralelismo en segundos de arco. En Procesamiento láser industrial, la tolerancia que suele decidir el precio es la que nadie escribe: por ejemplo el margen de astilla de borde, la uniformidad del chaflán o la diferencia de espesor a lo largo de una pieza de 100 mm. Especificar una tolerancia que ningún utillaje puede mantener obliga al taller a seleccionar piezas en lugar de fabricarlas, y la selección es lo que convierte un plazo de dos semanas en uno de seis.
Requisitos específicos de Procesamiento láser industrial
En procesamiento láser industrial, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los sistemas láser aplican la mayor densidad de energía de cualquier aplicación sobre los recubrimientos y ventanas en su trayectoria de haz. El umbral de daño, la absorción y el lentamiento térmico deciden si una máquina mantiene el cambio de enfoque a través de un turno de operación continua, y cualquier fallo de recubrimiento es una parada de producción inmediata.
- Umbral de daño láser a la longitud de onda y duración de pulso de operación
- Baja absorción para limitar el lentamiento térmico
- Sustratos de cuarzo o sílice fundida
- Frente de onda transmitido preciso para estabilidad de enfoque
Métodos de prueba de umbral de daño ISO 11551 e ISO 21254, planos ISO 10110, y documentación de seguridad láser para el sistema terminado.
Datos de selección de un vistazo
| Parámetro | Capacidad típica | Notas |
|---|---|---|
| Tolerancia de corte | ±0.02 mm estándar, ±0.01 mm en CNC | Hoja de diamante o rayar y romper |
| Rango de espesor | 0.05 - 25 mm | Por debajo de 0.3 mm requiere fijación en portador |
| Chaflán de borde | 0.1 - 0.3 mm x 45° | Astillas de borde mantenidas por debajo de 0.05 mm |
| Planitud | λ/4 a λ/10 a 633 nm | Pulido con pez sobre sílice fundida |
| Paralelismo | ≤ 10 arcsec | Pulido a doble cara |
| Rugosidad superficial | Ra ≤ 1 nm en caras pulidas | Ra 0.3 nm alcanzable |
| Scratch-dig | 40-20 to 60-40 | MIL-PRF-13830B / ISO 10110-7 |
| Orificio mínimo | diamante de 0.5 mm, 0.1 mm por ultrasonidos o láser | Relación de aspecto de hasta 5:1 |
| Plazo de prototipo | 5 - 10 días laborables | Series: 15 - 25 días |
Preguntas frecuentes
¿Suministran certificados de material con las piezas?
Cada envío lleva el lote del sustrato, un informe dimensional y, cuando procede, una curva de recubrimiento. Documentación adicional como declaraciones RoHS o REACH, informes de inspección de primera pieza o paquetes de trazabilidad completa pueden incluirse cuando se especifican en el presupuesto.
¿Cuál es la vía más rápida del prototipo a la producción?
Envíe el plano y la aplicación, y ejecute la primera pieza como una muestra mecanizada en lugar de moldeada o fundida. Las muestras mecanizadas demuestran las tolerancias y el recubrimiento a bajo coste, y el mismo programa CNC escala luego a producción en serie sin rediseño.
¿Qué tolerancias puede mantener realmente el mecanizado en frío en el vidrio?
Las tolerancias dimensionales se sitúan en torno a ±0.05 mm como estándar y ±0.01 mm con acabado CNC. Los atributos ópticos se cotizan aparte: planitud de λ/4 o mejor, paralelismo por debajo de 10 arcsec, scratch-dig 40-20 en comercial y 20-10 bajo pedido. El límite práctico lo fija cuánto esté dispuesto a inspeccionar, no la máquina.
¿Necesita un presupuesto para mecanizado en frío de vidrio óptico?
Envíe su plano, especificación objetivo o requisito de recubrimiento y un ingeniero óptico responderá en 24 horas con un precio y un plazo de entrega.
Solicitar presupuesto Escribir a un ingeniero