Les défaillances de verre bleu optique utilisés en traitement laser industriel suivent généralement un petit nombre de schémas, et chaque schéma a sa signature. Cet article passe en revue les modes de défaillance courants, la manière de les distinguer par la mesure plutôt que par supposition, et les modifications de procédé ou de conception qui éliminent réellement la cause racine.
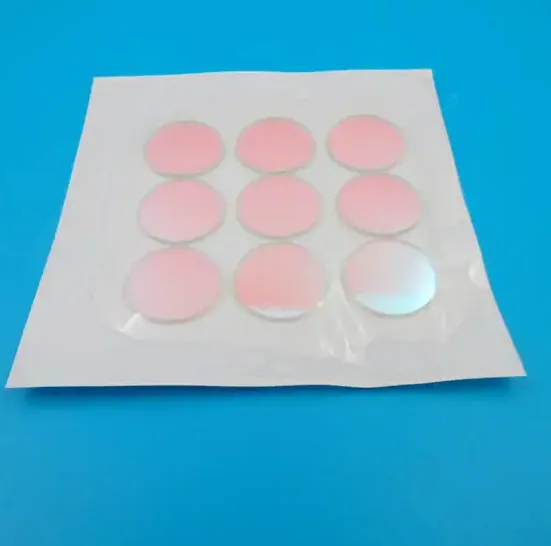
Verre bleu optique en Traitement laser industriel
En traitement laser industriel, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les systèmes laser imposent la plus forte densité d'énergie de toutes les applications aux revêtements et aux hublots situés sur leur trajet de faisceau. Le seuil d'endommagement, l'absorption et l'effet de lentille thermique déterminent si une machine tient sa mise au point pendant un poste de production continu, et toute défaillance de revêtement provoque un arrêt de production immédiat.
Considérations sur le revêtement et le dépôt
Le verre bleu peut être livré nu, avec une couche antireflet sur une ou deux faces, ou avec un revêtement dichroïque qui ajoute un bord plus raide par-dessus le comportement absorbant. Le verre nu est le moins cher et souvent suffisant, mais sa réflexion de surface de quatre pour cent coûte de la transmission et produit du flare dans un module où le filtre se trouve directement au-dessus du capteur. Un revêtement antireflet large bande sur les deux faces récupère l'essentiel de cette lumière. Ajouter une couche dichroïque rend la transition plus raide et réduit l'épaisseur nécessaire : c'est ainsi que les modules se sont amincis au fil du temps. Dans Traitement laser industriel, le choix entre pièce nue, revêtue antireflet et hybride se règle généralement sur la tolérance au flare et sur l'épaisseur disponible dans l'enveloppe mécanique.
Règles de conception qui réduisent le coût
Concevoir avec du verre bleu, c'est une affaire d'épaisseur, de collage et de champ de vue. Choisissez l'épaisseur d'après l'exigence d'absorption, pas d'après ce qui est disponible, et rappelez-vous qu'une pièce plus mince exige une nuance plus forte ou l'appoint d'un dichroïque. Gardez la marge de montage dégagée et spécifiez un chanfrein pour que le maintien ne touche jamais la face optique. Si la pièce doit être collée, indiquez la classe d'adhésif et la température de polymérisation, car les deux influent sur l'empilement final. Demandez-vous si le module a besoin d'un revêtement antireflet du côté tourné vers le capteur : c'est souvent la différence entre un flare acceptable et un fantôme visible. Dans Traitement laser industriel, le système grand-angle est le cas où le verre bleu justifie son coût, car l'alternative - un revêtement purement dichroïque - décalerait la couleur en bord de champ.
Modes de défaillance courants et leurs symptômes
Les défaillances caractéristiques sont mécaniques plutôt que spectrales : des éclats de bord qui se propagent en fissure, du coin ou du gauchissement après collage, et des rayures de surface dues à la manutention. Les problèmes spectraux, lorsqu'ils surviennent, proviennent d'un écart d'épaisseur plutôt que du matériau lui-même, car l'absorption est une propriété de masse qui ne peut ni se décoller ni se décolorer. Lorsque la pièce est revêtue antireflet, des défauts de revêtement comme des piqûres ou une perte d'adhérence deviennent possibles, ce qui est le compromis inverse d'un filtre dichroïque. Dans Traitement laser industriel, une défaillance qui n'apparaît que dans les modules finis mais jamais sur les composants nus désigne généralement le procédé de collage - épaisseur d'adhésif, retrait de polymérisation ou contrainte de bridage - plutôt que le verre.
Contrôle et mesure
Le contrôle porte sur la courbe spectrale à l'épaisseur réelle de la pièce, ainsi que sur les attributs physiques qui comptent dans un empilement collé. La transmission de 350 à 1100 nm confirme le seuil de coupure et la profondeur de blocage ; l'épaisseur est mesurée sur chaque pièce car l'absorption en dépend ; la planéité, le parallélisme et l'état des bords sont vérifiés car la pièce est normalement collée ou enrobée. La qualité de surface suit les conventions habituelles de rayures-piqûres, et lorsque la pièce est revêtue antireflet, la réflectivité et l'adhérence sont également mesurées. Dans Traitement laser industriel, une mesure qui rentabilise son coût est un contrôle de transmission répété après le cycle thermique que subira l'assemblage, car un empilement collé peut décaler ses performances même si ni le verre ni l'adhésif n'ont changé.
Comment verre bleu optique fonctionne en pratique
Le verre bleu optique est la réponse absorbante au même problème que résout un revêtement dichroïque de coupure IR : supprimer la lumière proche infrarouge avant qu'elle n'atteigne un capteur au silicium. Au lieu de réfléchir la bande par un empilement interférentiel, le verre l'absorbe dans la masse, ce qui signifie que la longueur d'onde de coupure ne bouge pas quand la lumière arrive en incidence oblique. Cette seule propriété explique pourquoi le verre bleu a dominé les modules de caméra de téléphone pendant des années et pourquoi il reste la référence lorsque le faisceau est large ou que le module est mince. Les pièces modernes sont fréquemment hybrides : un mince morceau de verre absorbant qui fait le gros du travail dans le proche infrarouge, avec un revêtement dichroïque sur une face pour affûter la transition. Dans Traitement laser industriel, l'attrait pratique est que la pièce conserve sa spécification colorimétrique sur un large champ de vue, ce qu'aucun revêtement pur ne peut faire.
Exigences propres à Traitement laser industriel
En traitement laser industriel, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les systèmes laser imposent la plus forte densité d'énergie de toutes les applications aux revêtements et aux hublots situés sur leur trajet de faisceau. Le seuil d'endommagement, l'absorption et l'effet de lentille thermique déterminent si une machine tient sa mise au point pendant un poste de production continu, et toute défaillance de revêtement provoque un arrêt de production immédiat.
- Seuil d'endommagement laser à la longueur d'onde et à la durée d'impulsion de service
- Faible absorption pour limiter l'effet de lentille thermique
- Substrats en quartz ou en silice fondue
- Front d'onde transmis précis pour la stabilité de la mise au point
Méthodes d'essai de seuil d'endommagement ISO 11551 et ISO 21254, plans ISO 10110, et documentation de sécurité laser pour le système fini.
Données de sélection en un coup d'œil
| Paramètre | Valeur typique | Remarques |
|---|---|---|
| Type | filtre absorbant pour le proche infrarouge, non revêtu ou revêtu dichroïque | La version hybride garde le bord raide |
| Épaisseur | 0.21 - 0.55 mm courant, jusqu'à 3 mm | Nuances minces pour modules de caméra |
| Transmission dans le visible | T ≥ 90 % en moyenne | 420 - 620 nm |
| Blocage du proche infrarouge | OD2 - OD4 jusqu'à 1100 nm | Profondeur fixée par l'épaisseur et la nuance |
| Décalage du seuil de coupure avec l'angle | négligeable | La principale raison d'employer le verre bleu |
| Tolérance d'épaisseur | ± 0.02 mm | Critique pour les empilements collés |
| Planéité | λ/4 en typique, λ/10 sur demande | Mesurée à 633 nm |
| Éclats de bord | ≤ 0.05 mm, bords découpés au laser disponibles | La découpe laser évite les microfissures |
| Environnement | stable en humidité et en cyclage thermique | Une couleur absorbante ne peut pas se décoller |
Questions fréquentes
Comment se comporte-t-il en cyclage thermique ?
La couleur absorbante elle-même est stable, car l'absorption est une propriété de masse. Les défaillances en cyclage thermique proviennent généralement du bord collé ou d'une contrainte liée à l'épaisseur, et non d'un changement de couleur du verre.
Le verre bleu est-il disponible en version hybride ?
Oui. Combiner un substrat absorbant et un revêtement dichroïque sur une face donne un seuil de coupure plus profond et plus raide dans une pièce plus mince que chacune des deux approches seule, et c'est ainsi que sont construits les modules de caméra minces modernes.
Pourquoi choisir le verre bleu plutôt qu'un filtre de coupure IR revêtu ?
Parce que son seuil de coupure ne se décale pas avec l'angle d'incidence. Dans un système grand-angle ou à objectif lumineux, un revêtement dichroïque colore les bords du champ, tandis que le verre bleu garde un spectre homogène sur tout le champ.
Besoin d'un devis pour verre bleu optique ?
Envoyez votre plan, votre spécification cible ou votre exigence de revêtement : un ingénieur optique vous répondra sous 24 heures avec un prix et un délai.
Demander un devis Écrire à un ingénieur