Deux devis pour la même pièce en verre filtrant coloré revêtu destinée à traitement laser industriel peuvent varier d'un facteur trois, et la raison tient rarement au matériau. Cet article décompose les vrais moteurs de coût - tolérance, opérations de finition, niveau de contrôle et taille de lot - et montre quelles modifications de spécification font économiser de l'argent et lesquelles ne font que le paraître.
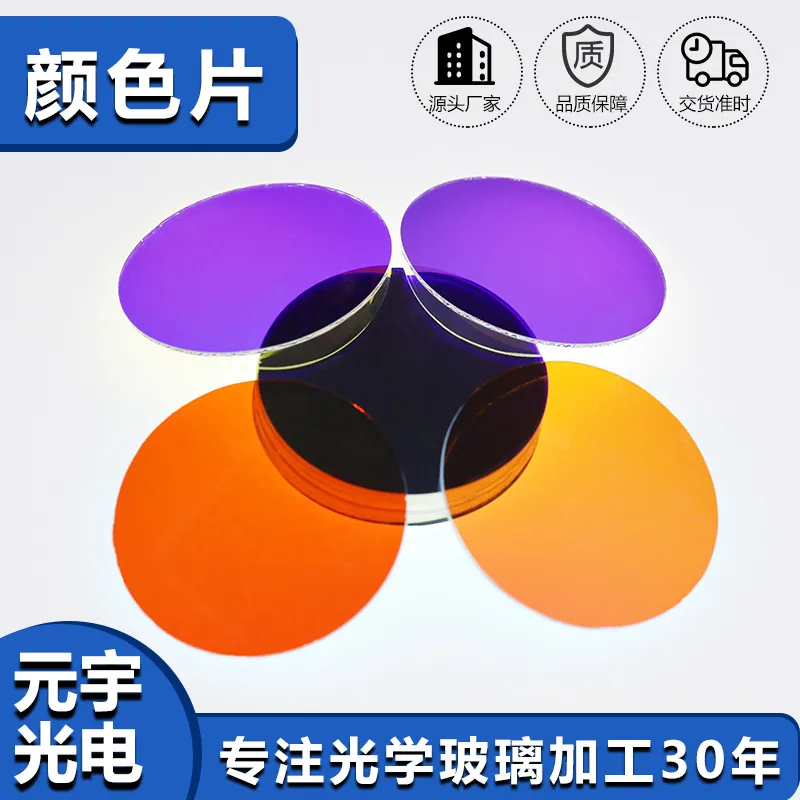
Filtres colorés revêtus en Traitement laser industriel
En traitement laser industriel, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les systèmes laser imposent la plus forte densité d'énergie de toutes les applications aux revêtements et aux hublots situés sur leur trajet de faisceau. Le seuil d'endommagement, l'absorption et l'effet de lentille thermique déterminent si une machine tient sa mise au point pendant un poste de production continu, et toute défaillance de revêtement provoque un arrêt de production immédiat.
Manutention, nettoyage et emballage
Les plaques de couleur revêtues se manipulent par le bord, jamais par la face, et le bord est justement chanfreiné pour cette raison. Une empreinte de doigt sur une surface dichroïque n'est pas un problème cosmétique : les huiles cutanées attaquent la couche externe avec le temps et laissent un creux de transmission permanent. Le nettoyage utilise un détergent neutre, des rinçages en cascade à l'eau déminéralisée et un séchage à l'azote, jamais un essuyage à sec sur un empilement d'oxydes durs. Le stockage et l'expédition font appel à des intercalaires sans particules afin que deux faces revêtues ne se touchent jamais. Pour les pièces à motifs de grande valeur destinées à Traitement laser industriel, des alvéoles individuelles avec une étiquette imprimée valent leur coût d'emballage, car un lot mélangé de plaques colorées qu'il faut réidentifier en mesurant chacune coûte bien plus cher que les plateaux.
Les tolérances qui comptent vraiment
Le travail de couleur comporte deux systèmes de tolérances qui doivent être chiffrés ensemble. La tolérance spectrale définit de combien la transition ou la longueur d'onde dominante peut s'écarter du nominal - typiquement ±5 nm pour une pastille de couleur et ±2 nm pour un bord interférentiel utilisé dans un trajet de mesure. La tolérance géométrique définit où se situe la couleur sur la plaque, ce qui compte pour les gobos, les filtres à motifs et les pièces multi-zones. Ajoutez une tolérance photométrique sur la transmission : un filtre chiffré à 90 % de transmission qui part à 82 % est une autre couleur à l'œil. Dans Traitement laser industriel, fixez aussi l'angle d'incidence auquel les chiffres sont valables, car un revêtement conçu pour 0 degré et mesuré à 15 degrés lira plusieurs nanomètres sous le nominal, et le client le déclarera hors spécification alors que rien n'est anormal.
Ce qui détermine le coût et le délai
Le prix d'un filtre coloré revêtu dépend principalement du nombre de couches, de la taille du substrat et du rendement du passage en revêtement. Un revêtement coloré de 20 couches est courant ; un filtre de bord de 60 couches avec une transition de 2 nm coûte plusieurs fois plus cher, car le temps de chambre et la sensibilité à l'erreur d'épaisseur augmentent tous deux fortement. Les pièces à motifs ajoutent une étape de lithographie ou de sérigraphie dont le coût est dominé par le masque ou l'écran : la première pièce est donc chère et la centième ne l'est plus. La nuance et l'épaisseur du substrat pèsent moins que ne l'attendent la plupart des acheteurs ; les vrais sauts de coût viennent des tolérances spectrales serrées, des pièces plus grandes que la zone uniforme de la chambre et des faibles volumes qui obligent à faire tourner une chambre pour une poignée de plaques. Regrouper les couleurs qui peuvent partager un même passage est la réduction de coût la plus efficace en Traitement laser industriel.
Choix du substrat et du matériau
Le substrat fixe le plafond de ce que le revêtement peut supporter. Le B270 et le verre flotté ultra-clair sont les chevaux de trait pour les flux modérés et offrent le meilleur rapport prix-clarté. Lorsque la pièce est proche d'une lampe, on utilise du borosilicate ou un verre spécialement résistant à la chaleur, car il encaisse le gradient thermique sans se fissurer ; les substrats à faible dilatation comme la silice fondue ou l'Eagle XG vont plus loin et gardent leur figure à travers des cyclages thermiques répétés. L'épaisseur compte autant que la nuance : une plaque de 0.5 mm chauffe et refroidit plus vite qu'une plaque de 3 mm, si bien que le plus mince est plus sûr en conditions de flash ou d'obturateur, mais plus fragile à l'assemblage. Pour Traitement laser industriel, la défaillance habituelle ne vient pas d'un matériau trop faible, mais d'un matériau qui n'a jamais été spécifié : l'atelier prend alors du sodocalcique par défaut et le premier essai à flux élevé fissure la plaque.
Comparaison avec les solutions alternatives
Les plaques interférentielles revêtues sont en concurrence avec le verre teinté ou absorbant, les gélatines imprimées et, dans certaines conceptions, avec un simple substrat coloré non revêtu. Le verre absorbant est moins cher et totalement insensible à l'angle, ce qui le rend attractif pour les systèmes à cône large, mais il ne peut pas atteindre un bord raide, il s'affadit sous flux élevé et il ne produit pas de couleurs arbitraires. Les gélatines sont l'option la moins chère et se consument en service, ce qui convient aux installations temporaires plutôt qu'aux projecteurs conçus pour une décennie. Une plaque d'oxyde dur revêtue coûte plus cher au départ, garde sa couleur pendant toute la vie du projecteur et peut être à motifs ou multi-zones d'une manière que les deux autres ne peuvent égaler. Dans Traitement laser industriel, la décision dépend normalement du flux et de la durée de vie : en dessous de quelques centaines de milliwatts par centimètre carré, les options moins chères sont viables ; au-delà, le verre revêtu est la seule réponse qui tienne.
Exigences propres à Traitement laser industriel
En traitement laser industriel, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les systèmes laser imposent la plus forte densité d'énergie de toutes les applications aux revêtements et aux hublots situés sur leur trajet de faisceau. Le seuil d'endommagement, l'absorption et l'effet de lentille thermique déterminent si une machine tient sa mise au point pendant un poste de production continu, et toute défaillance de revêtement provoque un arrêt de production immédiat.
- Seuil d'endommagement laser à la longueur d'onde et à la durée d'impulsion de service
- Faible absorption pour limiter l'effet de lentille thermique
- Substrats en quartz ou en silice fondue
- Front d'onde transmis précis pour la stabilité de la mise au point
Méthodes d'essai de seuil d'endommagement ISO 11551 et ISO 21254, plans ISO 10110, et documentation de sécurité laser pour le système fini.
Données de sélection en un coup d'œil
| Paramètre | Valeur typique | Remarques |
|---|---|---|
| Longueur d'onde dominante | 450 - 660 nm, sur mesure à ±5 nm | Par pastille de couleur |
| Transmission dans la bande | >= 85 % (T>= 90 % sur conceptions accordées) | En incidence normale |
| Blocage hors bande | OD2 - OD4 | Du visible au proche IR |
| Type de revêtement | Oxyde dur multicouche IAD | Couleur par interférence |
| Substrat | B270, borosilicate, ultra-clair, quartz | Nuances résistant à la chaleur pour flux élevé |
| Épaisseur | 0.3 - 3 mm | 1.1 mm typique pour les gobos |
| Tolérance de dimension | ±0.1 mm, ±0.05 mm sur demande | Rond, carré, contour sur mesure |
| Tolérance de motif | ±0.05 mm de calage | Sérigraphie, lithographie ou masque |
| Température de service | jusqu'à 400 °C selon le substrat | Le choc thermique est la vraie limite |
Questions fréquentes
Les filtres sont-ils livrés avec une courbe de transmission mesurée ?
Oui, chaque expédition peut inclure une courbe spectrophotométrique mesurée à l'angle d'incidence spécifié, plus les coordonnées CIE si une cible colorimétrique a été donnée. Les pièces laser et à flux élevé peuvent en outre être fournies avec les données de seuil d'endommagement.
Puis-je combiner plusieurs couleurs sur une même plaque ?
C'est l'un des avantages du revêtement par rapport à la teinture : une même plaque peut porter des zones revêtues distinctes, un logo à motif et une marge non revêtue pour le montage, le tout en un seul passage de revêtement. Chaque zone est conçue avec son propre empilement.
De combien un filtre coloré revêtu se décale-t-il avec l'angle ?
Un empilement typique pour le visible se décale vers les courtes longueurs d'onde d'environ 1 % de la longueur d'onde pour chaque 10 degrés d'incidence. Une conception spécifiée pour 0 degré et utilisée dans un cône de 30 degrés lira donc nettement plus bleu que la courbe nominale, et c'est pourquoi l'angle d'acceptance doit figurer sur le plan.
Besoin d'un devis pour filtres colorés revêtus ?
Envoyez votre plan, votre spécification cible ou votre exigence de revêtement : un ingénieur optique vous répondra sous 24 heures avec un prix et un délai.
Demander un devis Écrire à un ingénieur