Dois orçamentos para a mesma peça de vidro de filtro de cor revestido em processamento a laser industrial podem diferir por um fator de três, e a razão raramente é o material. Este artigo decompõe os verdadeiros fatores de custo — tolerância, operações de acabamento, nível de inspeção e tamanho do lote — e mostra que alterações de especificação poupam dinheiro e quais apenas parecem deveriam poupar.
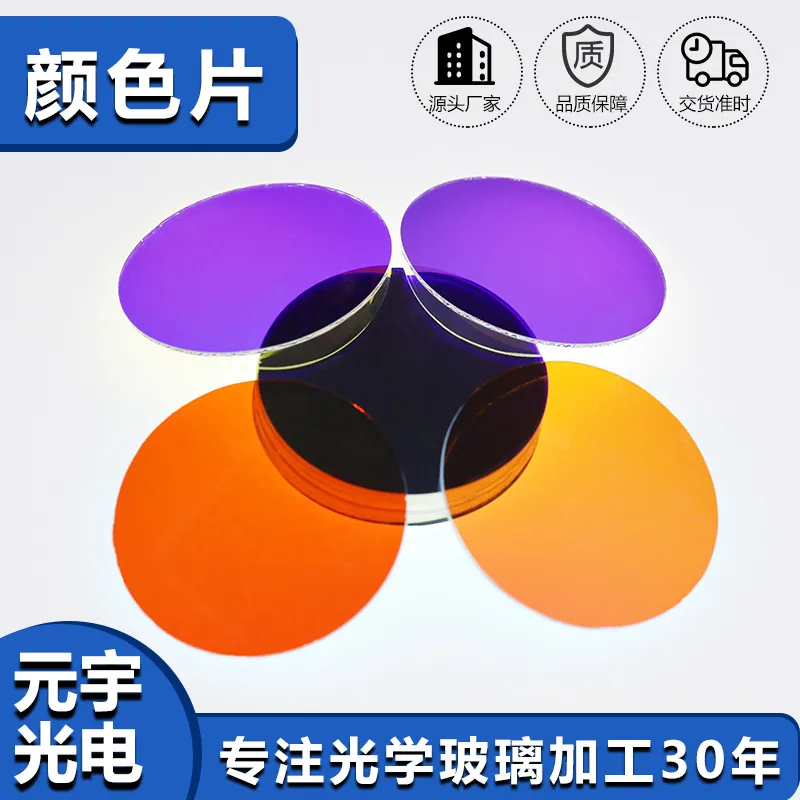
Filtros de Cor Revestidos em Processamento a Laser Industrial
Em processamento a laser industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os sistemas laser colocam a maior densidade de energia de qualquer aplicação nos revestimentos e janelas no seu caminho de feixe. O limiar de dano, a absorção e o encurvamento térmico decidem se uma máquina mantém o desvio de foco através de um turno de operação contínua, e qualquer falha de revestimento é uma paragem de produção imediata.
Manuseamento, limpeza e embalagem
As placas de cor revestidas são manuseadas pela borda, nunca pela face, e a borda é normalmente chanfrada exatamente por essa razão. Uma impressão digital numa superfície dicróica não é um problema cosmético: os óleos da pele atacam a camada externa ao longo do tempo e deixam um declive de transmissão permanente. A limpeza usa detergente neutro, enxágues em água desionizada em cascata e secagem com azoto, nunca um pano seco sobre uma pilha de óxido duro. O armazenamento e expedição usam separadores intercalados e sem partículas para que duas faces revestidas nunca se toquem. Para peças padronizadas de alto valor que entram em Processamento a Laser Industrial, bolsos individuais com etiqueta impressa valem o custo de embalagem, porque um lote misto de placas coloridas que tem de ser reidentificado medindo cada uma custa muito mais do que os tabuleiros.
As tolerâncias que realmente importam
O trabalho de cor tem dois sistemas de tolerância que devem ser cotados em conjunto. A tolerância espectral define quão longe a transição ou o comprimento de onda dominante podem ficar do nominal — tipicamente ±5 nm para uma pastilha de cor e ±2 nm para uma extremidade de interferência usada num caminho de medição. A tolerância geométrica define onde a cor fica na placa, o que importa para gobos, filtros padronizados e peças multizona. Acrescente uma tolerância fotométrica para a transmissão: um filtro cotado a 90 % de transmissão que é expedido a 82 % é uma cor diferente para o olho. Em Processamento a Laser Industrial, fixe também o ângulo de incidência em que os números são válidos, porque um revestimento desenhado para 0 graus e medido a 15 graus lerá vários nanómetros abaixo do nominal e o cliente chamar-lhe-á fora de especificação mesmo sem haver nada de errado.
O que determina o custo e o prazo de entrega
O preço de um filtro de cor revestido é maioritariamente uma função do número de camadas, do tamanho do substrato e do rendimento da corrida de revestimento. Um revestimento de cor de 20 camadas é rotineiro; um filtro de extremidade de 60 camadas com transição de 2 nm custa várias vezes mais porque o tempo de câmara e a sensibilidade ao erro de espessura ambos sobem acentuadamente. As peças padronizadas acrescentam uma etapa de litografia ou serigrafia cujo custo é dominado pela máscara ou ecrã, pelo que a primeira peça é cara e a centésima não. O grau e a espessura do substrato contribuem menos do que a maioria dos compradores espera; os verdadeiros saltos de custo vêm de tolerâncias espectrais apertadas, de peças maiores do que a zona uniforme da câmara, e de volumes baixos que obrigam a câmara a correr para um punhado de placas. Consolidar cores que podem partilhar uma corrida é a redução de custo mais eficaz em Processamento a Laser Industrial.
Seleção de substrato e material
O substrato define o teto do que o revestimento consegue sobreviver. B270 e vidro float ultra-claro são os cavalos de trabalho para fluxo moderado e oferecem a melhor relação preço-claridade. Quando a peça fica perto de uma lâmpada, usa-se borosilicato ou um vidro especificamente resistente ao calor porque tolera o gradiente térmico sem rachar; substratos de baixa dilatação como sílica fundida ou Eagle XG vão mais longe e mantêm a sua figura através de ciclos térmicos repetidos. A espessura importa tanto quanto o grau: uma placa de 0.5 mm aquece e arrefece mais rápido do que uma de 3 mm, pelo que mais fino é mais seguro em condições de flash ou obturador, mas mais frágil durante a montagem. Para Processamento a Laser Industrial a falha habitual não é um material demasiado fraco, é um material que nunca foi especificado, pelo que a oficina recorre à soda-cálcica e o primeiro teste de alto fluxo fende a placa.
Como se compara com as alternativas
As placas de interferência revestidas competem com vidro tingido ou de absorção, géis impressos e, em alguns projetos, com um substrato colorido simples não revestido. O vidro de absorção é mais barato e completamente insensível ao ângulo, o que o torna atraente para sistemas de cone largo, mas não consegue atingir uma extremidade nítida, desvanece sob alto fluxo e não consegue produzir cores arbitrárias. Os géis são a opção mais barata e são consumidos em serviço, o que convém a instalações temporárias em vez de equipamentos projetados para uma década. Uma placa de óxido duro revestida custa mais à partida, mantém a sua cor pela vida do equipamento, e pode ser padronizada ou multizonada de formas que as outras duas não igualam. Em Processamento a Laser Industrial, a decisão normalmente gira em torno do fluxo e da vida útil: abaixo de algumas centenas de miliwatts por centímetro quadrado as opções mais baratas são viáveis, acima disso o vidro revestido é a única resposta que sobrevive.
Requisitos específicos de Processamento a Laser Industrial
Em processamento a laser industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os sistemas laser colocam a maior densidade de energia de qualquer aplicação nos revestimentos e janelas no seu caminho de feixe. O limiar de dano, a absorção e o encurvamento térmico decidem se uma máquina mantém o desvio de foco através de um turno de operação contínua, e qualquer falha de revestimento é uma paragem de produção imediata.
- Limiar de dano a laser no comprimento de onda de funcionamento e duração de pulso
- Baixa absorção para limitar o encurvamento térmico
- Substratos de quartzo ou sílica fundida
- Frente de onda transmitida precisa para estabilidade de foco
Métodos de teste de limiar de dano ISO 11551 e ISO 21254, desenhos ISO 10110, e documentação de segurança laser para o sistema acabado.
Dados de seleção num relance
| Parâmetro | Valor típico | Notas |
|---|---|---|
| Comprimento de onda dominante | 450 - 660 nm, personalizado até ±5 nm | Por pastilha de cor |
| Transmissão na banda | >= 85 % (T>= 90 % em projetos afinados) | Em incidência normal |
| Bloqueio fora de banda | OD2 - OD4 | Visível a NIR |
| Tipo de revestimento | Óxido duro multicamada IAD | Cor por interferência |
| Substrato | B270, borosilicato, ultra-claro, quartzo | Graus resistentes ao calor para alto fluxo |
| Espessura | 0.3 - 3 mm | 1.1 mm típico para gobos |
| Tolerância de dimensão | ±0.1 mm, ±0.05 mm a pedido | Redondo, quadrado, contorno personalizado |
| Tolerância de padrão | ±0.05 mm de registo | Serigrafia, litografia ou máscara |
| Temperatura de funcionamento | até 400 °C dependente do substrato | O choque térmico é o limite real |
Perguntas frequentes
Os filtros vêm com uma curva de transmissão medida?
Sim, cada expedição pode incluir um traço espectrofotométrico medido no ângulo de incidência especificado, mais coordenadas CIE se foi dado um alvo de cor. Peças laser e de alto fluxo podem ainda ser fornecidas com dados de limiar de dano.
Posso combinar várias cores numa só placa?
Essa é uma das vantagens de revestir em vez de tingir: uma única placa pode transportar zonas revestidas separadas, um logótipo padronizado e uma margem não revestida para montagem, tudo numa única corrida de revestimento. Cada zona é desenhada com a sua própria pilha.
Quanto se desvia um filtro de cor revestido com o ângulo?
Uma pilha típica de banda visível desvia-se para comprimentos de onda mais curtos em cerca de 1 % do comprimento de onda por cada 10 graus de incidência. Um projeto especificado para 0 graus e usado num cone de 30 graus lerá portanto visivelmente mais azul do que a curva nominal, razão pela qual o ângulo de aceitação pertence ao desenho.
Precisa de um orçamento para filtros de cor revestidos?
Envie o seu desenho, a especificação pretendida ou o requisito de revestimento e um engenheiro ótico responderá em 24 horas com um preço e um prazo de entrega.
Solicitar Orçamento Enviar email a um engenheiro