Uma peça que mede corretamente no laboratório e falha em serviço é quase sempre uma lacuna de qualificação e não um defeito de fabrico. Este artigo expõe como vidro de filtro de cor revestido é inspecionado e qualificado para visão máquina e inspeção industrial, que normas se aplicam, que testes revelam fraquezas reais e que documentação deve acompanhar uma expedição.
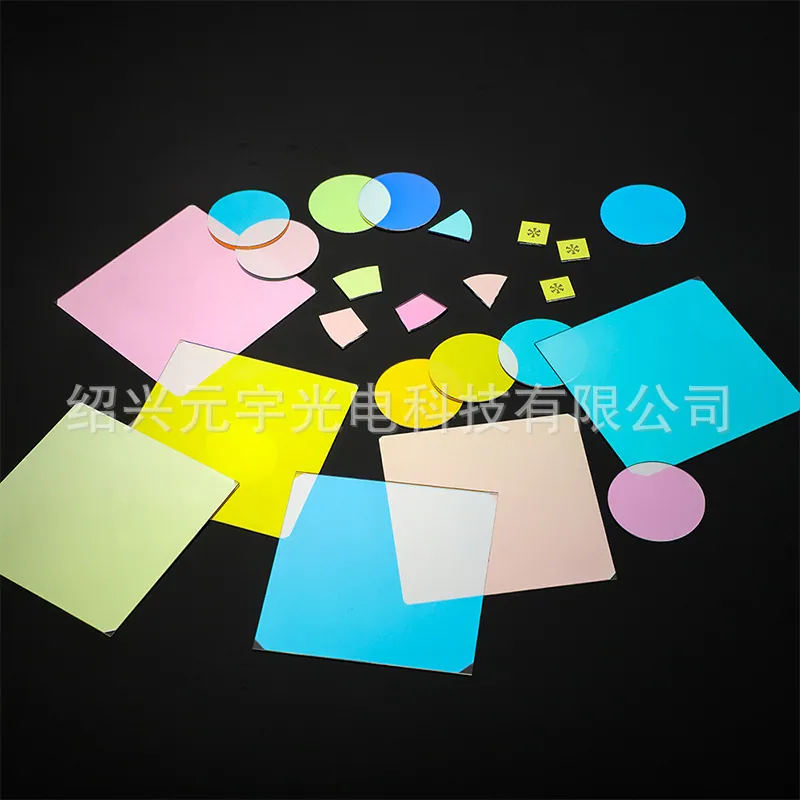
Filtros de Cor Revestidos em Visão Máquina e Inspeção Industrial
Em visão máquina e inspeção industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. A visão máquina decide se uma linha de produção passa ou para, pelo que a sua ótica deve ser reprodutível em vez de meramente boa. Os comprimentos de onda de iluminação são escolhidos deliberadamente, os filtros devem bloquear exatamente o que o algoritmo não tolera, e qualquer alteração na transmissão ou geometria torna-se um falso rejeitado. O ambiente é frequentemente um chão de fábrica com névoa de refrigerante, poeira e vibração.
Manuseamento, limpeza e embalagem
As placas de cor revestidas são manuseadas pela borda, nunca pela face, e a borda é normalmente chanfrada exatamente por essa razão. Uma impressão digital numa superfície dicróica não é um problema cosmético: os óleos da pele atacam a camada externa ao longo do tempo e deixam um declive de transmissão permanente. A limpeza usa detergente neutro, enxágues em água desionizada em cascata e secagem com azoto, nunca um pano seco sobre uma pilha de óxido duro. O armazenamento e expedição usam separadores intercalados e sem partículas para que duas faces revestidas nunca se toquem. Para peças padronizadas de alto valor que entram em Visão Máquina e Inspeção Industrial, bolsos individuais com etiqueta impressa valem o custo de embalagem, porque um lote misto de placas coloridas que tem de ser reidentificado medindo cada uma custa muito mais do que os tabuleiros.
Inspeção e medição
Cada filtro de cor deve ser expedido com uma curva medida, não nominal. A espectrofotometria de 350 a 1050 nm no ângulo de incidência especificado é a base; para peças usadas em sistemas laser ou de alto fluxo, os dados de limiar de dano a laser e um mapa de transmissão através da abertura valem a pena ser solicitados. As coordenadas de cor, quando o cliente as especifica, precisam de um iluminante e observador definidos, e devem ser medidas na peça real em vez de previstas pelo projeto. Em Visão Máquina e Inspeção Industrial, a inspeção recebida que capta a maior parte das fugas é uma verificação física das áreas padronizadas e da qualidade de borda, porque um revestimento pode ser espectralmente perfeito e ainda assim ser rejeitado por uma lasca ou um erro de registo que uma medição de bancada nunca vê.
Normas, documentação e rastreabilidade
Os filtros de cor são regidos por uma mistura de requisitos óticos, de segurança e ambientais. Os desenhos seguem a ISO 10110 para forma superficial e imperfeições; as transmissões são reportadas face a coordenadas de cor CIE quando o cliente especifica um alvo de cor em vez de um espetro. A conformidade ambiental significa declarações RoHS e REACH, e para produtos de palco e entretenimento há considerações adicionais sobre comportamento ao fogo e segurança fotobiológica da própria fonte de luz. Em Visão Máquina e Inspeção Industrial, os documentos que sustentam uma expedição são tipicamente o relatório fotométrico, a declaração de material e, cada vez mais, um relatório de substâncias confirmando a ausência de corantes restritos. Como um filtro revestido não contém corante orgânico, isto é direto — mas a papelada ainda tem de existir antes das mercadorias despacharem.
Modos de falha comuns e como se manifestam
As falhas clássicas em campo são o desvio de cor com a idade, a delaminação na borda, e o fendilhamento por choque térmico. O desvio de cor remonta quase sempre à absorção de humidade num revestimento depositado sem assistência de iões, ou a um projeto que assumiu uma temperatura de funcionamento mais baixa do que a aplicação atinge. A delaminação começa num chanfro ou numa borda não revestida e propaga-se para dentro, e é acelerada por qualquer solvente de limpeza que atinja a interface. As fissuras por choque térmico aparecem quando o centro da placa e o seu anel de montagem aquecem a taxas diferentes, o que é um problema de projeto em vez de um problema de revestimento. Em Visão Máquina e Inspeção Industrial, a forma mais rápida de prevenir as três é especificar o fluxo máximo, o método de montagem e os produtos de limpeza na fase de orçamento, e deixar o projeto de revestimento ser construído em torno desses três números em vez de os descobrir em campo.
Requisitos específicos de Visão Máquina e Inspeção Industrial
Em visão máquina e inspeção industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. A visão máquina decide se uma linha de produção passa ou para, pelo que a sua ótica deve ser reprodutível em vez de meramente boa. Os comprimentos de onda de iluminação são escolhidos deliberadamente, os filtros devem bloquear exatamente o que o algoritmo não tolera, e qualquer alteração na transmissão ou geometria torna-se um falso rejeitado. O ambiente é frequentemente um chão de fábrica com névoa de refrigerante, poeira e vibração.
- Planaridade compatível com telecêntrico e baixa cunha
- Revestimentos correspondentes à banda para o comprimento de onda de iluminação
- Transmissão consistente de peça para peça
- Resistente a refrigerante, poeira e solventes de limpeza
Desenhos ISO 10110, qualidade superficial MIL-PRF-13830B, mais os próprios requisitos de reprodutibilidade e limpeza do construtor de máquinas.
Dados de seleção num relance
| Parâmetro | Valor típico | Notas |
|---|---|---|
| Comprimento de onda dominante | 450 - 660 nm, personalizado até ±5 nm | Por pastilha de cor |
| Transmissão na banda | >= 85 % (T>= 90 % em projetos afinados) | Em incidência normal |
| Bloqueio fora de banda | OD2 - OD4 | Visível a NIR |
| Tipo de revestimento | Óxido duro multicamada IAD | Cor por interferência |
| Substrato | B270, borosilicato, ultra-claro, quartzo | Graus resistentes ao calor para alto fluxo |
| Espessura | 0.3 - 3 mm | 1.1 mm típico para gobos |
| Tolerância de dimensão | ±0.1 mm, ±0.05 mm a pedido | Redondo, quadrado, contorno personalizado |
| Tolerância de padrão | ±0.05 mm de registo | Serigrafia, litografia ou máscara |
| Temperatura de funcionamento | até 400 °C dependente do substrato | O choque térmico é o limite real |
Perguntas frequentes
Posso combinar várias cores numa só placa?
Essa é uma das vantagens de revestir em vez de tingir: uma única placa pode transportar zonas revestidas separadas, um logótipo padronizado e uma margem não revestida para montagem, tudo numa única corrida de revestimento. Cada zona é desenhada com a sua própria pilha.
Quanto se desvia um filtro de cor revestido com o ângulo?
Uma pilha típica de banda visível desvia-se para comprimentos de onda mais curtos em cerca de 1 % do comprimento de onda por cada 10 graus de incidência. Um projeto especificado para 0 graus e usado num cone de 30 graus lerá portanto visivelmente mais azul do que a curva nominal, razão pela qual o ângulo de aceitação pertence ao desenho.
Conseguem imprimir um logótipo ou padrão numa cor específica?
Sim. Os padrões são produzidos por máscara ou litografia antes do revestimento, ou por serigrafia de uma camada padronizada, com registo tipicamente mantido a ±0.05 mm. Mantenha características a pelo menos 0.3 mm da borda e forneça a arte como dados vetoriais.
Precisa de um orçamento para filtros de cor revestidos?
Envie o seu desenho, a especificação pretendida ou o requisito de revestimento e um engenheiro ótico responderá em 24 horas com um preço e um prazo de entrega.
Solicitar Orçamento Enviar email a um engenheiro