Ein Bauteil, das im Labor korrekt messbar ist und im Einsatz versagt, ist fast immer eine Lücke in der Qualifizierung und kein Fertigungsfehler. Dieser Artikel beschreibt, wie IR-Filter für Robotik und Fabrikautomation geprüft und qualifiziert wird, welche Normen gelten, welche Tests echte Schwächen aufdecken und welche Dokumentation mit einer Lieferung mitgehen sollte.
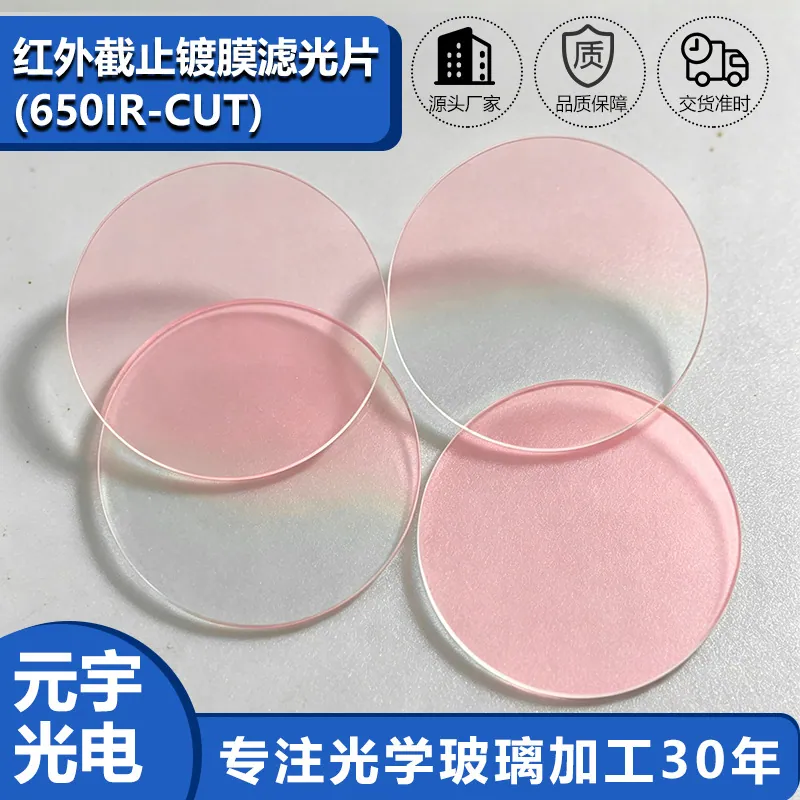
IR-Filter in Robotik und Fabrikautomation
In Robotik und Fabrikautomation bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Roboter und automatisierte Zellen setzen optische Komponenten kontinuierlich in Umgebungen ein, die für Metall gebaut sind und nicht für Glas: Kühlmittel, Späne, Vibration und Reinigungschemikalien. Sensoren und Sichtfenster müssen Abwischen, Anstoßen und Abspritzen überstehen und dabei die Reproduzierbarkeit halten, die das Steuerungssystem annimmt.
Handhabung, Reinigung und Verpackung
Die dichroitische Fläche ist zugleich die optische Funktion und der empfindlichste Teil des Bauteils. An der Kante anfassen, niemals trocken wischen und nur mit dem freigegebenen Verfahren reinigen: neutraler Reiniger, kaskadierende Spülungen mit entionisiertem Wasser, dann Alkohol- oder Stickstofftrocknung. Fingerabdrücke ätzen eine harte Oxidschicht mit der Zeit an und erzeugen eine bleibende lokale Transmissionseinbuße, die sich nicht herauspolieren lässt. Zur Lagerung dienen partikelfreie Zwischenlagen, und niemals werden zwei beschichtete Flächen aufeinandergelegt. Weil die Beschichtung ein Stapel dünner Schichten ist, reagiert sie außerdem empfindlich auf mechanische Stöße an der Kante, weshalb eine Fase Standard ist. In Robotik und Fabrikautomation verdient der Montageprozess dieselbe Aufmerksamkeit: ausgasende Klebstoffe oder eine mit Schwindung aushärtende Vergussmasse können das Spektrum eines gut gefertigten Bauteils verschieben.
Prüfung und Messtechnik
Die spektrale Messung ist die primäre Prüfung eines IR-Filters. Ein Spektrophotometer von 350 bis 1100 nm bestätigt Cut-on-Wellenlänge, mittlere Transmission im Sichtbaren und Sperrtiefe, und es sollte beim spezifizierten Winkel messen – ein nur bei senkrechtem Einfall gemessenes Bauteil kann die Prüfung bestehen und im Einsatz versagen. Über das Spektrum hinaus gilt für ein Farbfilter dieselbe physische Abnahme wie für jedes Fenster: Oberflächenqualität in Kratzer-Grübchen, Kantenausbrüche, Fassenzustand und Sauberkeit. Wo das Bauteil geklebt oder vergossen wird, zählt zusätzlich eine Ebenheits- oder Wellenfrontprüfung. In Robotik und Fabrikautomation verhindert die Anforderung einer gemessenen Kurve und eines Haftungstestergebnisses zum Erstmuster, dass aus einem Problem der Beschichtungschemie sechs Monate später eine Feldreklamation wird.
Normen, Dokumentation und Rückverfolgbarkeit
IR-Filter werden über eine Mischung aus optischen, umweltbezogenen und Konformitätsspezifikationen qualifiziert. Zeichnungen folgen ISO 10110 für Oberflächenform und Oberflächenfehler, und die mechanische Abnahme verweist üblicherweise auf Kratzer-Grübchen nach MIL-PRF-13830B. Die Umgebungsbeständigkeit wird meist mit Feuchteauslagerung, Salzspraytest, Abriebtest und Klebebandtest belegt, oft gegen MIL-C-48497. Die Materialkonformität wird über RoHS- und REACH-Erklärungen dokumentiert. In Robotik und Fabrikautomation kommen zusätzliche Anforderungen häufig aus den eigenen Normen des Kunden – Automobiltemperaturbereiche, medizinische Reinigungsregime oder UV-Belastung im Freien –, und es lohnt, diese beim Angebot zu klären, denn eine Beschichtung, die einen Feuchtetest besteht, kann an einer bestimmten Reinigungschemikalie scheitern.
Typische Ausfallarten und wie sie sich zeigen
Die meisten IR-Filter-Ausfälle sind spektrale Drift, Kantenschäden oder Delamination. Spektrale Drift nach Feuchtebelastung bedeutet, dass die Beschichtung ohne ausreichende Ionenunterstützung abgeschieden wurde; Drift nach Temperaturwechseln deutet auf ein Design hin, das die Ausdehnung des Substrats ignoriert hat. Delamination beginnt fast immer an einer Fase oder einem unbeschichteten Rand und breitet sich nach innen aus. Ghosting oder Streulicht, das Kunden oft als Defekt melden, ist normalerweise ein optisches Designproblem, verursacht durch eine unbeschichtete zweite Fläche, die in den Sensor zurückreflektiert. In Robotik und Fabrikautomation sollten reproduzierbare Ausfälle diagnostiziert werden, indem man das Bauteil vor und nach der Umweltbelastung vermisst statt nur danach, denn dieser eine Vergleich trennt ein Beschichtungsproblem in einem Schritt von einem Montageproblem.
Anforderungen speziell für Robotik und Fabrikautomation
In Robotik und Fabrikautomation bedeutet das eine konkrete Anforderungsliste und nicht eine allgemeine Vorliebe für Qualität. Roboter und automatisierte Zellen setzen optische Komponenten kontinuierlich in Umgebungen ein, die für Metall gebaut sind und nicht für Glas: Kühlmittel, Späne, Vibration und Reinigungschemikalien. Sensoren und Sichtfenster müssen Abwischen, Anstoßen und Abspritzen überstehen und dabei die Reproduzierbarkeit halten, die das Steuerungssystem annimmt.
- Stoß- und Abriebtoleranz für die Fabrikhalle
- Reproduzierbare optische Leistung über Millionen Zyklen
- Lösungsmittel- und Kühlmittelbeständigkeit
- Kompakte Kontur mit einfacher Montagegeometrie
ISO 10218 im Kontext der Robotersicherheit, Zeichnungen nach ISO 10110 und kundenspezifische Umwelttestprotokolle.
Auswahldaten auf einen Blick
| Parameter | Typischer Wert | Hinweise |
|---|---|---|
| IR-Sperre Cut-on | 630 - 700 nm | Auf die Sensorantwort abgestimmt |
| Transmission im Sichtbaren | T ≥ 90 %, R ≤ 1 % | Mittelwert 420 - 620 nm |
| NIR-Sperrung | OD2 - OD4 (1 % - 0.01 %) | 700 - 1100 nm |
| Kantensteilheit | 10 - 30 nm Übergang | Dichroitische Designs |
| Einfallswinkel | 0 - 30 deg spezifiziert | Durchlassband verschiebt sich mit dem Winkel ins Blaue |
| Wellenlängentoleranz | ± 5 nm Standard, ± 2 nm Präzision | Gemessen beim angegebenen AOI |
| Substrat | B270, D263T, Blauglas, Saphir | Absorbierende Variante entfernt NIR ohne Winkelverschiebung |
| Dicke | 0.3 - 3 mm | 0.55 - 1.1 mm typisch für Kamerafenster |
| Umgebung | Feuchte, Salzspray, Abrieb getestet | MIL-C-48497 / MIL-PRF-13830B |
Häufig gestellte Fragen
Bestehen die Filter Feuchte- und Salzspraytests?
Ionengestützte Hartoxidbeschichtungen bestehen sie. Jede Lieferung kann Ergebnisse zu Feuchte, Haftung, Abrieb und Salzspray enthalten, und die Teile werden routinemäßig gegen MIL-Testmethoden qualifiziert, wenn die Anwendung es verlangt.
Können Sie den Filter auf ein Sensorfenster oder ein Deckglas laminiert liefern?
Ja, eine Beschichtung auf dünnen Substraten bis hinunter zu 0.3 mm erlaubt direktes Laminieren oder Kleben. Geben Sie Klebstoff oder Fügeverfahren beim Angebot an, damit Beschichtungsspannung und thermischer Zyklus der Montage gemeinsam betrachtet werden können.
Wie eng kann die Wellenlängentoleranz sein?
Plus oder minus fünf Nanometer sind Routine, und plus oder minus zwei Nanometer sind bei Präzisionsabbildungsteilen erreichbar. Enger erfordert meist, Teile nach Messung zu sortieren, was die Kosten stark erhöht.
Benötigen Sie ein Angebot für ir-filter?
Senden Sie Ihre Zeichnung, Ihre Zielvorgabe oder Ihre Beschichtungsanforderung – ein Optikingenieur antwortet innerhalb von 24 Stunden mit Preis und Lieferzeit.
Angebot anfordern E-Mail an einen Ingenieur