Mecanizado en frío de vidrio óptico abarca un abanico de opciones más amplio de lo que la mayoría de los planos sugieren, y las diferencias entre ellas deciden tanto el rendimiento como el precio. Este artículo compara las opciones prácticas disponibles para dispositivos IPL y de belleza — sustrato, proceso de recubrimiento, espesor y tolerancia — y muestra dónde compensa cada compensación y dónde no.
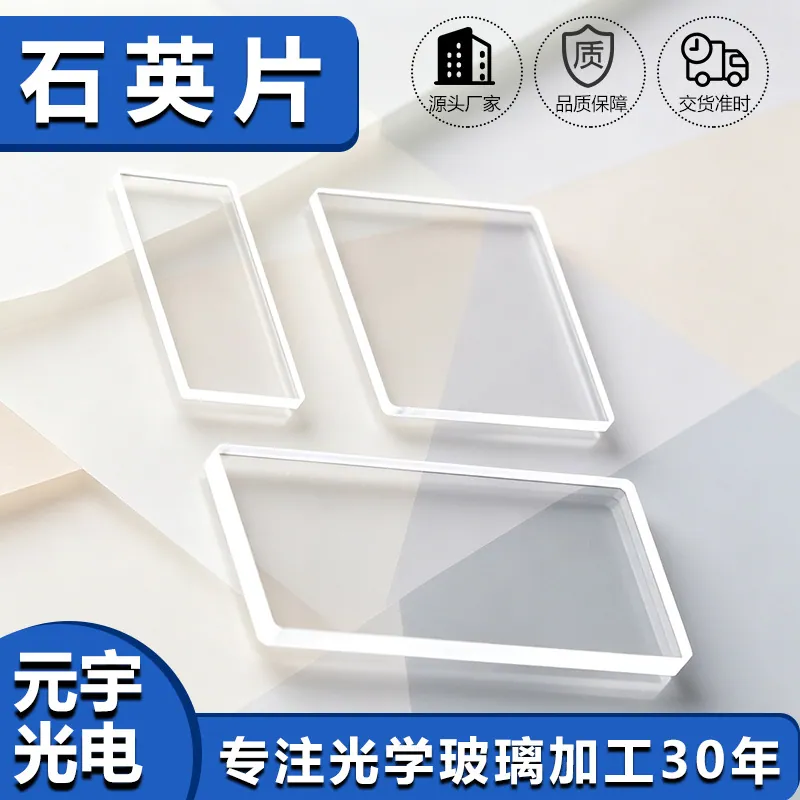
Mecanizado en frío de vidrio óptico en Dispositivos IPL y de belleza
En dispositivos IPL y de belleza, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los dispositivos de belleza basados en luz aplican alta energía pulsada a través de un filtro pequeño, a menudo a corta distancia de la piel. El filtro debe definir la banda de tratamiento con precisión, bloquear las longitudes de onda que quemarían en lugar de tratar, sobrevivir miles de destellos sin deriva, y mantenerse lo bastante frío para no herir al usuario. El costo también importa, porque son productos de consumo fabricados en volumen.
Cómo se compara con las alternativas
El mecanizado en frío compite con tres alternativas, y elegir la equivocada es caro. El prensado en caliente o el moldeo produce asféricas y formas libres con bajo coste en serie, pero deja marcas de útil que necesitan pulido y no mantiene la planitud interferométrica sin él. El corte y la ablación por láser prescinden del utillaje y manejan bien contornos y orificios complejos, pero dejan un borde afectado por el calor y rara vez mantienen buena calidad de superficie en la cara cortada. El corte por chorro de agua es rápido e indiferente al espesor pero deja un borde mate que siempre necesita acabado. Para la mayoría de la óptica plana con recubrimiento y figura de superficie definida — la mayoría de las piezas usadas en Dispositivos IPL y de belleza — el mecanizado en frío convencional con acabado CNC sigue siendo la única vía que entrega los tres atributos a la vez: precisión dimensional, calidad de superficie óptica y una superficie lista para recubrimiento.
Consideraciones de recubrimiento y deposición
El mecanizado en frío y el recubrimiento son una cadena continua, y la interfaz entre ambos es donde se pierde la mayor parte del rendimiento. Una superficie pulida debe llegar a la cámara con una capa de daño subsuperficial lo bastante fina para que el proceso de deposición asistida por iones aún alcance una interfaz limpia; las marcas de rectificado que sobreviven al pulido aparecen como dispersión, y el compuesto de pulido atrapado aparece como microporos tras el primer ciclo de calentamiento. Los chaflanes importan más de lo que parecen: un borde agudo crea una zona sombreada y mal adherida y da al recubrimiento un punto donde desprenderse. Para Dispositivos IPL y de belleza, planee el recubrimiento antes de cortar el vidrio. Los recubrimientos que llegan cerca del borde del sustrato, los patrones que deben registrarse con una característica mecanizada y los recubrimientos de área selectiva requieren todas marcas de posición o una máscara que deba sobrevivir a los pasos de fabricación.
Qué determina el coste y el plazo de entrega
El coste en el mecanizado en frío depende de tres cosas: cuánto material hay que eliminar, qué tan ajustada es la tolerancia y cuántas piezas comparten el utillaje. El material domina en zafiro, cuarzo y blancos grandes. La tolerancia domina siempre que fuerza una operación de acabado: pasar de 60-40 a 20-10 en scratch-dig casi duplica la mano de obra de pulido, y el torneado de punto simple con diamante es una clase de coste distinta. El tamaño del lote decide la amortización: un utillaje que cuesta unos pocos cientos de dólares es irrelevante en 5,000 piezas y decisivo en cinco. La pieza más barata de comprar casi nunca es la más barata de poseer, no obstante. En Dispositivos IPL y de belleza, una pieza que llega con un borde consistente y una curva de recubrimiento documentada elimina una estación de inspección a la entrada, y ese ahorro suele superar la diferencia de precio entre dos presupuestos.
Selección de sustrato y material
La elección del material determina casi todas las decisiones posteriores. El vidrio de cal sodada y B270 son baratos y se pulen rápido, así que convienen para vidrio de protección y filtros de iluminación donde la calidad de superficie importa más que el control del índice. El borosilicato 3.3 y Eagle XG aportan baja dilatación térmica, que mantiene la planitud estable en la cámara de recubrimiento y durante la soldadura en Dispositivos IPL y de belleza. Se eligen sílice fundida y cuarzo cuando se especifican transmisión UV, alto umbral de daño láser o resistencia al choque térmico; cuestan de tres a ocho veces más y se rectifican más lento por su dureza. El zafiro es el caso extremo: casi inmune a rayas y conductor térmico, pero debe mecanizarse con utillaje de diamante y su anisotropía hace que el pulido dependa de la dirección. Indique el grado del material, no solo la familia: BK7 y B270 no son intercambiables, y una sustitución de sustrato puede desplazar la longitud de onda central de un filtro varios nanometros.
Requisitos específicos de Dispositivos IPL y de belleza
En dispositivos IPL y de belleza, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los dispositivos de belleza basados en luz aplican alta energía pulsada a través de un filtro pequeño, a menudo a corta distancia de la piel. El filtro debe definir la banda de tratamiento con precisión, bloquear las longitudes de onda que quemarían en lugar de tratar, sobrevivir miles de destellos sin deriva, y mantenerse lo bastante frío para no herir al usuario. El costo también importa, porque son productos de consumo fabricados en volumen.
- Corte de encendido entre 470 y 650 nm según el tratamiento
- Estabilidad destello a destello durante la vida del dispositivo
- Alta tolerancia de flujo con resistencia al choque térmico
- Acabado de grado cosmético en la superficie orientada al usuario
Contexto de seguridad fotobiológica IEC 60335 e IEC 62471 para el dispositivo terminado, más declaraciones RoHS y REACH para el componente.
Datos de selección de un vistazo
| Parámetro | Capacidad típica | Notas |
|---|---|---|
| Tolerancia de corte | ±0.02 mm estándar, ±0.01 mm en CNC | Hoja de diamante o rayar y romper |
| Rango de espesor | 0.05 - 25 mm | Por debajo de 0.3 mm requiere fijación en portador |
| Chaflán de borde | 0.1 - 0.3 mm x 45° | Astillas de borde mantenidas por debajo de 0.05 mm |
| Planitud | λ/4 a λ/10 a 633 nm | Pulido con pez sobre sílice fundida |
| Paralelismo | ≤ 10 arcsec | Pulido a doble cara |
| Rugosidad superficial | Ra ≤ 1 nm en caras pulidas | Ra 0.3 nm alcanzable |
| Scratch-dig | 40-20 to 60-40 | MIL-PRF-13830B / ISO 10110-7 |
| Orificio mínimo | diamante de 0.5 mm, 0.1 mm por ultrasonidos o láser | Relación de aspecto de hasta 5:1 |
| Plazo de prototipo | 5 - 10 días laborables | Series: 15 - 25 días |
Preguntas frecuentes
¿Cuál es la vía más rápida del prototipo a la producción?
Envíe el plano y la aplicación, y ejecute la primera pieza como una muestra mecanizada en lugar de moldeada o fundida. Las muestras mecanizadas demuestran las tolerancias y el recubrimiento a bajo coste, y el mismo programa CNC escala luego a producción en serie sin rediseño.
¿Qué tolerancias puede mantener realmente el mecanizado en frío en el vidrio?
Las tolerancias dimensionales se sitúan en torno a ±0.05 mm como estándar y ±0.01 mm con acabado CNC. Los atributos ópticos se cotizan aparte: planitud de λ/4 o mejor, paralelismo por debajo de 10 arcsec, scratch-dig 40-20 en comercial y 20-10 bajo pedido. El límite práctico lo fija cuánto esté dispuesto a inspeccionar, no la máquina.
¿Por qué mi pieza cuesta más cuando solo aprieto una dimensión?
Una sola dimensión ajustada suele forzar una operación extra y una inspección extra, y ambas se cobran independientemente del volumen. Apretar un espesor de ±0.1 mm a ±0.02 mm puede añadir una etapa de lapeado; apretar la calidad de superficie de 60-40 a 20-10 puede duplicar el tiempo de pulido.
¿Necesita un presupuesto para mecanizado en frío de vidrio óptico?
Envíe su plano, especificación objetivo o requisito de recubrimiento y un ingeniero óptico responderá en 24 horas con un precio y un plazo de entrega.
Solicitar presupuesto Escribir a un ingeniero