Los requisitos en visión artificial e inspección industrial han estado cambiando — piezas más finas, bandas más anchas, entornos más severos — y esos cambios alteran lo que se exige a los proveedores de filtros IR. Este artículo revisa hacia dónde se dirige la demanda, qué significa para las especificaciones y cómo estructurar el abastecimiento para que un diseño no quede atado a un único proceso.
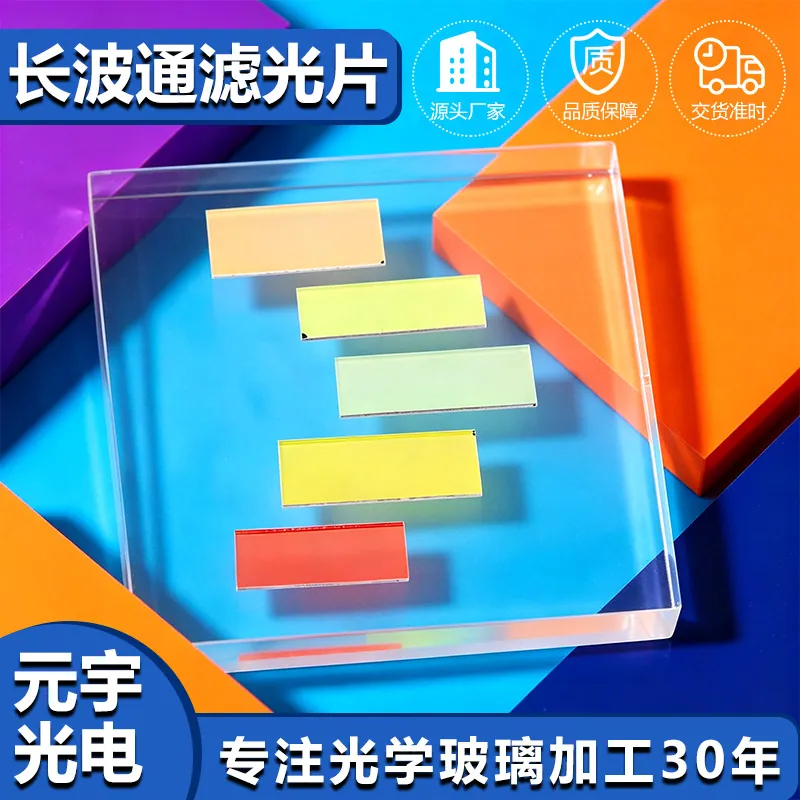
Filtros IR en Visión artificial e inspección industrial
En visión artificial e inspección industrial, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. La visión artificial decide si una línea de producción pasa o se detiene, así que su óptica debe ser repetible y no solo buena. Las longitudes de onda de iluminación se eligen a propósito, los filtros deben bloquear exactamente lo que el algoritmo no tolera, y cualquier cambio en la transmisión o la geometría se convierte en un rechazo falso. El entorno suele ser un piso de fábrica con niebla de refrigerante, polvo y vibración.
Qué determina el coste y el plazo de entrega
El número de capas es la palanca de coste principal. Una pila de corte IR simple es una corrida de cámara rutinaria; añadir una AR de banda ancha en la segunda cara, una capa superior hidrófoba o apretar la transición de 30 nm a 10 nm añade cada uno tiempo de cámara, aumenta la sensibilidad al error de espesor de capa y reduce el rendimiento, así que los precios suben más rápido de lo que sugiere el número de capas. El grado y el espesor del sustrato importan menos de lo esperado, salvo el zafiro, que es materialmente más caro en todos los aspectos. El tamaño es la segunda palanca: las piezas que caben holgadamente dentro de la zona uniforme de la cámara cuestan mucho menos por unidad que las que deben colocarse en el borde, donde la uniformidad de espesor se degrada. En Visión artificial e inspección industrial, el ahorro real más barato suele venir de relajar la especificación de ángulo en lugar de cambiar el material.
Cómo funciona filtros IR en la práctica
Un filtro IR elimina una banda espectral que el sensor de otro modo registraría, y lo hace de una de dos formas. Un filtro dicróico refleja la luz del infrarrojo cercano con una pila de interferencia multicapa, así que nada se absorbe y la pieza se mantiene fría; un filtro de vidrio azul o absorbente elimina la misma banda absorbiéndola en el material en masa. Los diseños dicróicos dan bordes más nítidos, mayor transmisión visible y longitudes de corte exactamente ajustables, pero el borde se mueve con el ángulo. El vidrio absorbente es insensible al ángulo y barato, pero es más grueso, más pesado y su corte está fijado por la química. En Visión artificial e inspección industrial, la elección suele reducirse a cuánto del campo de visión llega fuera de eje: un cono de aceptación estrecho favorece un diseño dicróico, mientras que una lente gran angular a menudo necesita una solución absorbente o híbrida para evitar sombreado de color en todo el encuadre.
Reglas de diseño que reducen el coste
Las decisiones de diseño que importan son la longitud de onda de corte, el ángulo de aceptación y el montaje. Sitúe el corte donde cae la eficiencia cuántica del sensor y sube su sensibilidad NIR — la mayoría de los sensores de silicio necesitan el borde entre 650 y 680 nm — y luego decida cuánto del rango de apertura debe mantener la exactitud de color. Si la lente es rápida o gran angular, acepte una transición más ancha o añada un elemento absorbente. Deje un margen despejado de al menos 0.5 mm para el montaje y un chaflán en ambos bordes. Cuando el filtro está detrás de la lente en lugar de delante, recuerde que el haz de rayos ya no es telecéntrico: el ángulo efectivo puede superar los treinta grados incluso en un sistema modesto, que es justo donde un diseño dicróico empieza a perder fidelidad de color en Visión artificial e inspección industrial.
Normas, documentación y trazabilidad
Los filtros IR se cualifican mediante una mezcla de especificaciones ópticas, ambientales y de cumplimiento. Los planos siguen ISO 10110 para la forma de superficie y las imperfecciones, y la aceptación mecánica cita comúnmente el scratch-dig de MIL-PRF-13830B. La durabilidad ambiental suele demostrarse con una inmersión en humedad, una prueba de niebla salina, una prueba de abrasión y una prueba de adhesión con cinta, a menudo frente a MIL-C-48497. El cumplimiento de material se documenta mediante declaraciones RoHS y REACH. En Visión artificial e inspección industrial, requisitos adicionales llegan con frecuencia de las normas del propio cliente — rangos de temperatura de automoción, regímenes de limpieza médica o exposición UV en exterior — y vale la pena establecerlos en el presupuesto, porque un recubrimiento que pasa una prueba de humedad aún puede fallar un producto de limpieza específico.
Requisitos específicos de Visión artificial e inspección industrial
En visión artificial e inspección industrial, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. La visión artificial decide si una línea de producción pasa o se detiene, así que su óptica debe ser repetible y no solo buena. Las longitudes de onda de iluminación se eligen a propósito, los filtros deben bloquear exactamente lo que el algoritmo no tolera, y cualquier cambio en la transmisión o la geometría se convierte en un rechazo falso. El entorno suele ser un piso de fábrica con niebla de refrigerante, polvo y vibración.
- Planitud compatible con objetivos telecéntricos y baja cuña
- Recubrimientos con banda coincidente para la longitud de onda de iluminación
- Transmisión consistente de pieza a pieza
- Resistente a refrigerante, polvo y disolventes de limpieza
Planos ISO 10110, calidad de superficie MIL-PRF-13830B, más los requisitos propios de repetibilidad y limpieza del fabricante de la máquina.
Datos de selección de un vistazo
| Parámetro | Valor típico | Notas |
|---|---|---|
| Inicio de corte IR | 630 - 700 nm | Ajustado a la respuesta del sensor |
| Transmisión visible | T ≥ 90 %, R ≤ 1 % | Promedio 420 - 620 nm |
| Bloqueo NIR | OD2 - OD4 (1 % - 0.01 %) | 700 - 1100 nm |
| Pendiente del borde | Transición de 10 - 30 nm | Diseños dicróicos |
| Ángulo de incidencia | 0 - 30° especificados | La banda de paso se desplaza al azul con el ángulo |
| Tolerancia de longitud de onda | ± 5 nm estándar, ± 2 nm de precisión | Medido en el AOI indicado |
| Sustrato | B270, D263T, vidrio azul, zafiro | La opción absorbente elimina NIR sin desplazamiento angular |
| Espesor | 0.3 - 3 mm | 0.55 - 1.1 mm típico en ventanas de cámara |
| Ambiental | Ensayado frente a humedad, niebla salina y abrasión | MIL-C-48497 / MIL-PRF-13830B |
Preguntas frecuentes
¿Qué tan ajustada puede ser la tolerancia de longitud de onda?
Más o menos cinco nanometros es rutina y más o menos dos nanometros es alcanzable en piezas de imagen de precisión. Más ajustado que eso suele requerir seleccionar piezas por medición, lo que encarece mucho.
¿Qué longitud de onda de corte debo especificar?
La mayoría de los sensores de silicio necesitan el corte entre 650 y 680 nm, antes de que suba la respuesta NIR del sensor. Si la aplicación también tiene un iluminador de 850 nm cerca, apriete el bloqueo a OD3 y confirme la posición del borde frente a la longitud de onda de la fuente.
¿Por qué mi imagen se ve verde en las esquinas?
Ese es el desplazamiento angular. El borde dicróico se mueve hacia longitudes de onda más cortas a medida que aumenta el ángulo de incidencia, así que los rayos fuera de eje pierden luz azul y los bordes del encuadre cambian de color. Las soluciones son una transición más ancha, un elemento absorbente o acercar el filtro al diafragma.
¿Necesita un presupuesto para filtros ir?
Envíe su plano, especificación objetivo o requisito de recubrimiento y un ingeniero óptico responderá en 24 horas con un precio y un plazo de entrega.
Solicitar presupuesto Escribir a un ingeniero