Una pieza que mide correctamente en el laboratorio y falla en servicio es casi siempre una laguna de cualificación, no un defecto de fabricación. Este artículo expone cómo se inspecciona y cualifica filtros IR para robótica y automatización de fábrica, qué normas se aplican, qué ensayos revelan debilidades reales y qué documentación debe acompañar al envío.
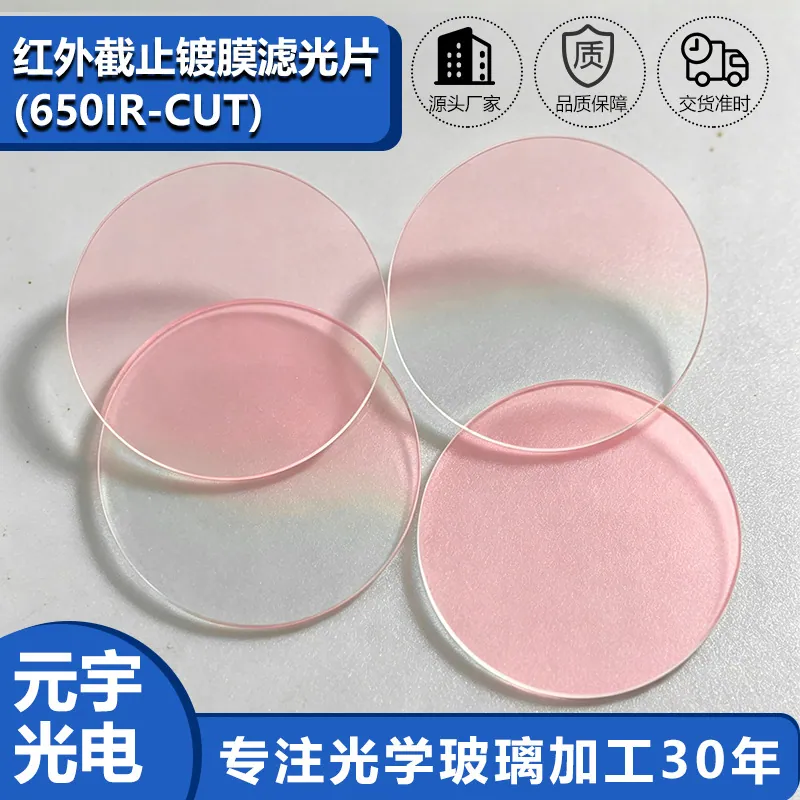
Filtros IR en Robótica y automatización de fábrica
En robótica y automatización de fábrica, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los robots y las celdas automatizadas usan componentes ópticos continuamente en entornos construidos para metal, no para vidrio: refrigerante, viruta, vibración y químicos de limpieza. Los sensores y ventanas de visión deben sobrevivir a ser limpiados, golpeados y lavados a presión, manteniendo la repetibilidad que el sistema de control asume.
Manipulación, limpieza y embalaje
La superficie dicróica es a la vez la función óptica y la parte más vulnerable del componente. Manipule por el borde, nunca seque por frotado y limpie solo con el proceso aprobado: detergente neutro, aclarados en cascada con agua desionizada y luego secado con alcohol o nitrógeno. Las huellas atacan una capa de óxido duro con el tiempo y crean una depresión de transmisión localizada y permanente que no puede pulirse. El almacenamiento usa intercalados sin partículas y nunca apila dos caras recubiertas juntas. Como el recubrimiento es una pila de capas finas, también es sensible al impacto mecánico en el borde, así que el chaflán es estándar. En Robótica y automatización de fábrica, el proceso de montaje merece igual atención: los adhesivos que desgasifican, o un compuesto de encapsulado que cura con retracción, pueden ambos desplazar el espectro de una pieza bien hecha.
Inspección y medición
La medición espectral es la inspección principal de un filtro IR. Un espectrofotómetro que cubra de 350 a 1100 nm confirmará la longitud de onda de corte, la transmisión visible media y la profundidad de bloqueo, y debe medirse en el ángulo especificado — una pieza medida solo a incidencia normal puede pasar y fallar en servicio. Más allá del espectro, un filtro de color enfrenta los mismos criterios de aceptación física que cualquier ventana: calidad de superficie en scratch-dig, astillas de borde, estado del chaflán y limpieza. Cuando la pieza se une o encapsula, también importa una comprobación de planitud o frente de onda transmitido. En Robótica y automatización de fábrica, pedir una curva medida y un resultado de prueba de adhesión con la primera pieza es lo que evita que un problema de química del recubrimiento se convierta en una devolución de campo seis meses después.
Normas, documentación y trazabilidad
Los filtros IR se cualifican mediante una mezcla de especificaciones ópticas, ambientales y de cumplimiento. Los planos siguen ISO 10110 para la forma de superficie y las imperfecciones, y la aceptación mecánica cita comúnmente el scratch-dig de MIL-PRF-13830B. La durabilidad ambiental suele demostrarse con una inmersión en humedad, una prueba de niebla salina, una prueba de abrasión y una prueba de adhesión con cinta, a menudo frente a MIL-C-48497. El cumplimiento de material se documenta mediante declaraciones RoHS y REACH. En Robótica y automatización de fábrica, requisitos adicionales llegan con frecuencia de las normas del propio cliente — rangos de temperatura de automoción, regímenes de limpieza médica o exposición UV en exterior — y vale la pena establecerlos en el presupuesto, porque un recubrimiento que pasa una prueba de humedad aún puede fallar un producto de limpieza específico.
Modos de fallo habituales y cómo se manifiestan
La mayoría de los fallos de filtro IR son deriva espectral, daño de borde o desprendimiento. La deriva espectral tras exposición a la humedad significa que el recubrimiento se depositó sin asistencia iónica adecuada; la deriva tras ciclado de temperatura apunta a un diseño que ignoró la dilatación del sustrato. El desprendimiento casi siempre empieza en un chaflán o un margen sin recubrir y se extiende hacia dentro. Las imágenes fantasma o el destello, que los clientes suelen reportar como defecto, son normalmente un problema de diseño óptico causado por una segunda cara sin recubrir que refleja de vuelta al sensor. En Robótica y automatización de fábrica, los fallos reproducibles deben diagnosticarse midiendo la pieza antes y después del estrés ambiental, no solo después, porque esa única comparación separa un problema de recubrimiento de uno de montaje en un paso.
Requisitos específicos de Robótica y automatización de fábrica
En robótica y automatización de fábrica, esto se traduce en un conjunto específico de requisitos, no en una preferencia general por la calidad. Los robots y las celdas automatizadas usan componentes ópticos continuamente en entornos construidos para metal, no para vidrio: refrigerante, viruta, vibración y químicos de limpieza. Los sensores y ventanas de visión deben sobrevivir a ser limpiados, golpeados y lavados a presión, manteniendo la repetibilidad que el sistema de control asume.
- Tolerancia a impacto y abrasión para un piso de fábrica
- Rendimiento óptico repetible en millones de ciclos
- Resistencia a disolventes y refrigerante
- Perfil compacto con geometría de montaje simple
Contexto ISO 10218 para seguridad robótica, planos ISO 10110, y protocolos de prueba ambiental específicos del cliente.
Datos de selección de un vistazo
| Parámetro | Valor típico | Notas |
|---|---|---|
| Inicio de corte IR | 630 - 700 nm | Ajustado a la respuesta del sensor |
| Transmisión visible | T ≥ 90 %, R ≤ 1 % | Promedio 420 - 620 nm |
| Bloqueo NIR | OD2 - OD4 (1 % - 0.01 %) | 700 - 1100 nm |
| Pendiente del borde | Transición de 10 - 30 nm | Diseños dicróicos |
| Ángulo de incidencia | 0 - 30° especificados | La banda de paso se desplaza al azul con el ángulo |
| Tolerancia de longitud de onda | ± 5 nm estándar, ± 2 nm de precisión | Medido en el AOI indicado |
| Sustrato | B270, D263T, vidrio azul, zafiro | La opción absorbente elimina NIR sin desplazamiento angular |
| Espesor | 0.3 - 3 mm | 0.55 - 1.1 mm típico en ventanas de cámara |
| Ambiental | Ensayado frente a humedad, niebla salina y abrasión | MIL-C-48497 / MIL-PRF-13830B |
Preguntas frecuentes
¿Pasan los filtros las pruebas de humedad y niebla salina?
Los recubrimientos de óxido duro asistidos por iones sí. Cada envío puede incluir resultados de humedad, adhesión, abrasión y niebla salina, y las piezas se cualifican rutinariamente frente a métodos de prueba tipo MIL cuando la aplicación lo requiere.
¿Pueden suministrar el filtro laminado a una ventana de sensor o un vidrio de protección?
Sí, el recubrimiento sobre sustratos finos de hasta 0.3 mm permite laminación o unión directa. Indique el adhesivo o método de unión en el presupuesto para que la tensión del recubrimiento y el ciclo térmico del montaje se consideren juntos.
¿Qué tan ajustada puede ser la tolerancia de longitud de onda?
Más o menos cinco nanometros es rutina y más o menos dos nanometros es alcanzable en piezas de imagen de precisión. Más ajustado que eso suele requerir seleccionar piezas por medición, lo que encarece mucho.
¿Necesita un presupuesto para filtros ir?
Envíe su plano, especificación objetivo o requisito de recubrimiento y un ingeniero óptico responderá en 24 horas con un precio y un plazo de entrega.
Solicitar presupuesto Escribir a un ingeniero