Une pièce qui donne les bonnes mesures au laboratoire mais défaille en service traduit presque toujours une lacune de qualification plutôt qu'un défaut de fabrication. Cet article expose comment verre bleu optique est contrôlé et qualifié pour instrumentation scientifique et de laboratoire, quelles normes s'appliquent, quels essais révèlent de véritables faiblesses et quels documents doivent accompagner une expédition.
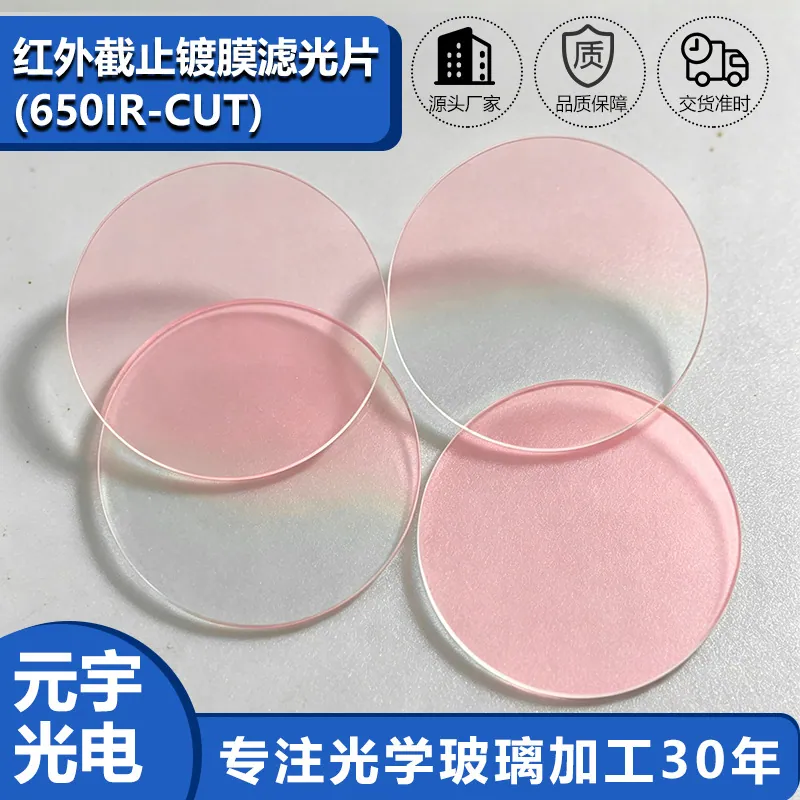
Verre bleu optique en Instrumentation scientifique et de laboratoire
En instrumentation scientifique et de laboratoire, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les instruments de laboratoire se jugent sur la reproductibilité : leur optique doit donc être documentée et leurs performances ne doivent pas dériver entre deux campagnes de mesure. De nombreux instruments sont étalonnés par rapport à un trajet de référence, ce qui signifie qu'une petite modification d'un hublot ou d'un filtre décale toutes les lectures au lieu de produire une défaillance évidente.
Normes, documentation et traçabilité
Les pièces en verre bleu se spécifient par une courbe de transmission et un plan dimensionnel, la conformité environnementale étant documentée par les déclarations RoHS et REACH. La qualité de surface suit les conventions de l'ISO 10110-7 ou de la MIL-PRF-13830B, et lorsque le client est un fabricant de modules, des normes internes supplémentaires régissent généralement la propreté particulaire, le dégazage et la qualité des lignes de collage. Dans Instrumentation scientifique et de laboratoire, l'exigence qui prend les fournisseurs en défaut est la propreté mesurée en particules par unité de surface : une pièce spectralement parfaite peut malgré tout être refusée, car un empilement optique collé ne tolère pas une particule plus grosse que quelques micromètres.
Modes de défaillance courants et leurs symptômes
Les défaillances caractéristiques sont mécaniques plutôt que spectrales : des éclats de bord qui se propagent en fissure, du coin ou du gauchissement après collage, et des rayures de surface dues à la manutention. Les problèmes spectraux, lorsqu'ils surviennent, proviennent d'un écart d'épaisseur plutôt que du matériau lui-même, car l'absorption est une propriété de masse qui ne peut ni se décoller ni se décolorer. Lorsque la pièce est revêtue antireflet, des défauts de revêtement comme des piqûres ou une perte d'adhérence deviennent possibles, ce qui est le compromis inverse d'un filtre dichroïque. Dans Instrumentation scientifique et de laboratoire, une défaillance qui n'apparaît que dans les modules finis mais jamais sur les composants nus désigne généralement le procédé de collage - épaisseur d'adhésif, retrait de polymérisation ou contrainte de bridage - plutôt que le verre.
Manutention, nettoyage et emballage
Le verre absorbant est plus indulgent qu'un revêtement dichroïque sur un point - il n'y a pas d'empilement de couches minces à décoller - mais il est plus mince et plus tendre que les verres de protection qui l'entourent, donc il s'éclate et se raye facilement. Les pièces se manipulent par le bord, se stockent dans des plateaux à alvéoles séparées et se découpent selon un procédé qui évite les microfissures lorsque l'épaisseur est inférieure à un demi-millimètre. Le nettoyage utilise un détergent neutre et de l'eau déminéralisée ; un nettoyage abrasif n'est jamais acceptable. Lorsque le verre est découpé en dés puis collé, l'état des bords après découpe compte plus que ne l'admettent la plupart des plans, car c'est là que la pièce se fissurera en cyclage thermique. Dans Instrumentation scientifique et de laboratoire, c'est pourquoi spécifier un bord découpé au laser plutôt qu'un bord découpé mécaniquement supprime souvent une défaillance de terrain sans aucun changement de la conception optique.
Contrôle et mesure
Le contrôle porte sur la courbe spectrale à l'épaisseur réelle de la pièce, ainsi que sur les attributs physiques qui comptent dans un empilement collé. La transmission de 350 à 1100 nm confirme le seuil de coupure et la profondeur de blocage ; l'épaisseur est mesurée sur chaque pièce car l'absorption en dépend ; la planéité, le parallélisme et l'état des bords sont vérifiés car la pièce est normalement collée ou enrobée. La qualité de surface suit les conventions habituelles de rayures-piqûres, et lorsque la pièce est revêtue antireflet, la réflectivité et l'adhérence sont également mesurées. Dans Instrumentation scientifique et de laboratoire, une mesure qui rentabilise son coût est un contrôle de transmission répété après le cycle thermique que subira l'assemblage, car un empilement collé peut décaler ses performances même si ni le verre ni l'adhésif n'ont changé.
Exigences propres à Instrumentation scientifique et de laboratoire
En instrumentation scientifique et de laboratoire, cela se traduit par un ensemble précis d'exigences plutôt que par une préférence générale pour la qualité. Les instruments de laboratoire se jugent sur la reproductibilité : leur optique doit donc être documentée et leurs performances ne doivent pas dériver entre deux campagnes de mesure. De nombreux instruments sont étalonnés par rapport à un trajet de référence, ce qui signifie qu'une petite modification d'un hublot ou d'un filtre décale toutes les lectures au lieu de produire une défaillance évidente.
- Courbes de transmission documentées et stables
- Régularité d'un lot à l'autre pour la validité de l'étalonnage
- Résistance chimique aux solvants de laboratoire
- Qualité de surface de précision pour les trajets interférométriques
Contexte ISO/IEC 17025 pour les laboratoires d'essais, plans ISO 10110, et documentation complète des matériaux et des revêtements.
Données de sélection en un coup d'œil
| Paramètre | Valeur typique | Remarques |
|---|---|---|
| Type | filtre absorbant pour le proche infrarouge, non revêtu ou revêtu dichroïque | La version hybride garde le bord raide |
| Épaisseur | 0.21 - 0.55 mm courant, jusqu'à 3 mm | Nuances minces pour modules de caméra |
| Transmission dans le visible | T ≥ 90 % en moyenne | 420 - 620 nm |
| Blocage du proche infrarouge | OD2 - OD4 jusqu'à 1100 nm | Profondeur fixée par l'épaisseur et la nuance |
| Décalage du seuil de coupure avec l'angle | négligeable | La principale raison d'employer le verre bleu |
| Tolérance d'épaisseur | ± 0.02 mm | Critique pour les empilements collés |
| Planéité | λ/4 en typique, λ/10 sur demande | Mesurée à 633 nm |
| Éclats de bord | ≤ 0.05 mm, bords découpés au laser disponibles | La découpe laser évite les microfissures |
| Environnement | stable en humidité et en cyclage thermique | Une couleur absorbante ne peut pas se décoller |
Questions fréquentes
Le verre peut-il être découpé selon un contour complexe ?
Oui. Les contours complexes et les petites ouvertures sont normalement réalisés par découpe laser, qui laisse aussi un bord plus propre que la découpe mécanique en dés et réduit la propagation des microfissures dans les pièces minces.
Comment se comporte-t-il en cyclage thermique ?
La couleur absorbante elle-même est stable, car l'absorption est une propriété de masse. Les défaillances en cyclage thermique proviennent généralement du bord collé ou d'une contrainte liée à l'épaisseur, et non d'un changement de couleur du verre.
Le verre bleu est-il disponible en version hybride ?
Oui. Combiner un substrat absorbant et un revêtement dichroïque sur une face donne un seuil de coupure plus profond et plus raide dans une pièce plus mince que chacune des deux approches seule, et c'est ainsi que sont construits les modules de caméra minces modernes.
Besoin d'un devis pour verre bleu optique ?
Envoyez votre plan, votre spécification cible ou votre exigence de revêtement : un ingénieur optique vous répondra sous 24 heures avec un prix et un délai.
Demander un devis Écrire à un ingénieur