스마트폰 카메라 모듈에 쓸 유리 레이저 절단의 사양을 정하는 일은 결국 그 애플리케이션을 실제로 지배하는 세 가지 수치가 무엇인지 결정하고 나머지를 거기에 따르게 하는 문제입니다. 이 가이드는 도면에 반드시 들어가야 할 파라미터, 실제로 가격을 바꾸는 공차, 그리고 으레 빠뜨렸다가 초도품 단계에서 논쟁이 되는 사양 항목을 하나씩 짚어 줍니다.
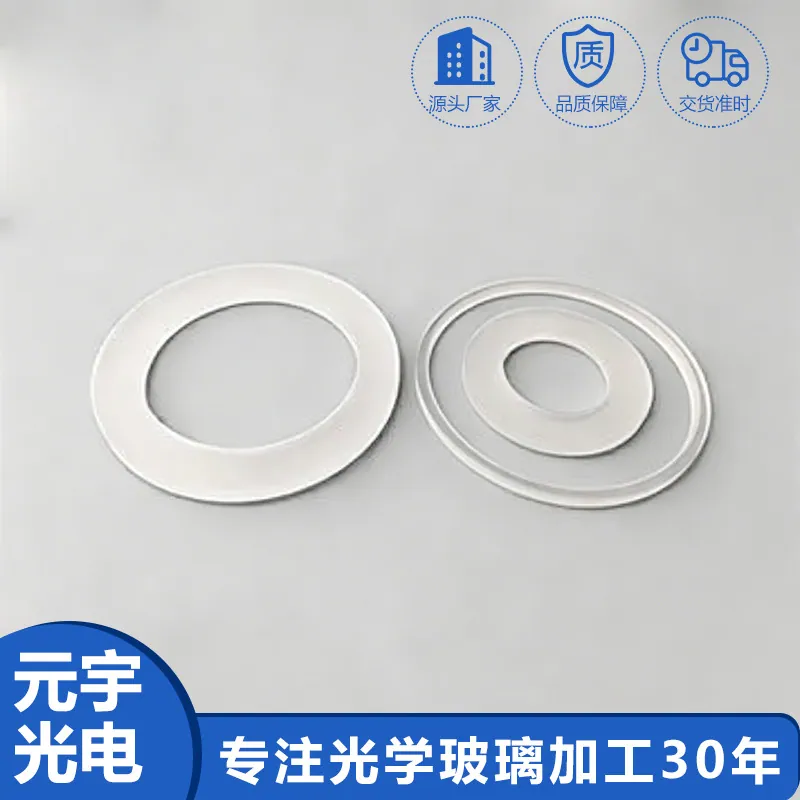
스마트폰 카메라 모듈에서의 유리 레이저 절단
스마트폰 카메라 모듈에서는 이것이 품질에 대한 막연한 선호가 아니라 구체적인 요구사항 집합으로 나타납니다. 휴대폰 카메라 모듈은 양산에서 공간 제약이 가장 심한 광학 조립체입니다. 모든 부품이 밀리미터의 몇 분의 일 단위로 관리되고, 스택은 접합되며 리플로우에 가까이 노출되고, 모듈은 낙하 시험과 온도 사이클, 그리고 수년간의 주머니 속 마모를 견뎌야 합니다. 광학 요구사항은 넓은 시야각에서의 색 재현성, 내부 반사로 인한 낮은 플레어, 접착제 경화 후의 안정적인 성능에 집중됩니다.
원가를 낮추는 설계 규칙
레이저 절단은 공정에 맞는 도면에 보답합니다. 절단 에지는 연마면의 표면 품질을 가질 수 없으므로 광학면에서 떨어뜨리십시오. 홀은 에지에서 최소 한 소재 두께 이상 떨어뜨려 설계하고, 취급 중 휘거나 부러질 좁은 살은 피하십시오. 내부 코너에는 라운드를 넣으십시오. 레이저도 날카로운 꼭짓점에는 응력 집중을 남기기 때문입니다. 부품을 코팅할 경우에는 코팅을 개구로 제한하고 에지는 노출시키십시오. 칩 크기와 테이퍼를 명시적으로 지정하십시오. 둘 다 적지 않으면 작업장은 애플리케이션이 아니라 가격에 맞는 공정을 고릅니다. 스마트폰 카메라 모듈에서는 절단 후의 열적·기계적 노출에 관한 짧은 도면 주기가 어떤 공차보다도 가치가 있습니다. 첫 시도에 공정을 올바르게 고를 수 있게 해 주기 때문입니다.
코팅과 증착 시 고려사항
절단과 코팅은 양방향으로 상호작용합니다. 첫째, 레이저 절단 에지는 코팅 전에 깨끗하고 오염이 없어야 합니다. 갈라지거나 열 손상된 에지는 챔버에서 가스를 방출해 둘레에 코팅 결함을 만들기 때문입니다. 둘째, 절단 전에 코팅을 하면 대부분의 레이저 공정이 절단선 근처의 코팅을 손상시키므로, 코팅 후 절단은 절단 영역의 코팅을 제거하고 이후 에지를 세정하는 공정으로 제한되는 것이 일반적입니다. 스마트폰 카메라 모듈에서 신뢰할 수 있는 순서는 먼저 절단하고, 에지를 마무리하고, 세정한 뒤 코팅하는 것이며, 코팅은 광학 개구만 덮고 절단 에지는 노출시켜 에지 준비가 훼손되지 않도록 도면에 명시하는 것입니다.
유리 레이저 절단의 실제 작동 방식
레이저 절단은 숫돌이 아니라 빛으로 재료를 제거하며, 유리에서는 이것이 품질뿐 아니라 경제성도 바꿉니다. 하드 툴링이 없으므로 새 외형에는 금형이 아니라 도면 하나가 들고, 공구 마모가 없으므로 10만 번째 부품도 첫 번째와 같은 방식으로 절단됩니다. 세 가지 방식이 주를 이룹니다. CO2 레이저는 유리를 가열해 제어된 경로를 따라 파단시키는데, 빠르고 저렴하지만 열영향부와 미세 균열을 남깁니다. 피코초나 펨토초 영역의 초고속 레이저는 재료 내부에 초점을 맞춰 필라멘트를 만들고 선을 따라 유리를 변질시킨 뒤, 작은 힘으로 부품을 분리합니다. 결과는 미세 균열이 없는 깨끗한 에지입니다. 스크라이브 앤 브레이크는 둘 사이에 있으며, 얕은 스크라이브 후 기계적으로 분리합니다. 스마트폰 카메라 모듈에서 선택은 보통 에지 품질과, 부품이 이후의 열적·기계적 응력을 견뎌야 하는지에 따라 정해집니다.
실제로 중요한 공차
레이저 절단은 외형 정확도와 에지 품질, 테이퍼로 사양을 정합니다. 외형 공차 ±0.05 mm는 일상적이고 소형 부품에서는 ±0.02 mm도 달성 가능하며, 가공 프로파일이 필요로 할 툴링 비용이 들지 않습니다. 차이를 만드는 것은 에지 품질입니다. 초고속 절단은 0.02 mm 미만의 칩과 1 µm 미만의 에지 거칠기를 만들고, 열 방식은 보통 연삭이나 연마로 제거해야 하는 열영향부를 남깁니다. 입구면과 출구면의 커프 폭 차이인 테이퍼는 두꺼운 부품에서 중요하며 초고속 가공에서 가장 작습니다. 스마트폰 카메라 모듈에서 공정을 가장 자주 결정하는 수치는 허용 에지 칩 크기입니다. 부품을 레이저에서 바로 쓸 수 있는지 마무리 단계가 필요한지를 좌우하기 때문입니다.
취급, 세정 및 포장
레이저 절단은 에지가 깨끗하지만 보호용 모따기가 없는 부품을 만듭니다. 따라서 에지가 연삭 에지보다 얇고 날카로워, 부품을 쌓거나 통에 쏟으면 쉽게 깨집니다. 부품은 포켓이 분리된 트레이에 보관하고 이후의 취급은 모두 에지 기준으로 합니다. 열 절단은 아주 미세한 분진을 남길 수 있어 코팅이나 접합 전에 제거해야 합니다. 절단 외형이 복잡하면 필요할 때까지 원판에 붙여 두어야 합니다. 일찍 분리하면 취급 횟수가 배로 늘어나기 때문입니다. 스마트폰 카메라 모듈에서 레이저 절단이 얇고 약하며 고가인 부품과 잘 맞는 실질적인 이유가 여기에 있습니다. 공정이 기계적 힘을 없애 주지만, 절단 이후의 모든 일은 여전히 소재가 얼마나 얇은지를 존중해야 합니다.
스마트폰 카메라 모듈에 특화된 요구사항
스마트폰 카메라 모듈에서는 이것이 품질에 대한 막연한 선호가 아니라 구체적인 요구사항 집합으로 나타납니다. 휴대폰 카메라 모듈은 양산에서 공간 제약이 가장 심한 광학 조립체입니다. 모든 부품이 밀리미터의 몇 분의 일 단위로 관리되고, 스택은 접합되며 리플로우에 가까이 노출되고, 모듈은 낙하 시험과 온도 사이클, 그리고 수년간의 주머니 속 마모를 견뎌야 합니다. 광학 요구사항은 넓은 시야각에서의 색 재현성, 내부 반사로 인한 낮은 플레어, 접착제 경화 후의 안정적인 성능에 집중됩니다.
- 두께는 보통 0.21 - 0.55 mm
- 가시광 대역에서 투과율 90 퍼센트 이상
- 넓은 시야각에서 눈에 보이는 색 음영 없음
- 리플로우에 준하는 온도와 낙하 시험을 견딤
공급업체는 보통 입자 청정도와 가스 방출, 접합선 품질을 다루는 모듈 제조사 내부 표준에 따라 작업하며, RoHS와 REACH 선언도 함께 적용됩니다.
선정 데이터 한눈에 보기
| 파라미터 | 일반 성능 | 비고 |
|---|---|---|
| 절단 방식 | CO2 열 절단, 초고속 필라멘테이션, 스크라이브 앤 브레이크 | 두께와 에지 사양에 따라 선택 |
| 커프 폭 | 20 - 100 µm (초고속) | CO2는 더 넓고 수중 보조는 더 좁음 |
| 에지 품질 | 초고속에서는 미세 균열 없음, Ra < 1 µm | 열 방식은 열영향부를 남김 |
| 두께 범위 | 0.05 - 20 mm | 1 mm 이하에는 초고속이 유리 |
| 외형 공차 | 보통 ±0.05 mm, 소형 부품은 ±0.02 mm | 툴링 없이 복잡한 윤곽 가공 |
| 에지 칩 | 초고속에서 ≤ 0.02 mm | CO2는 후공정 필요 |
| 테이퍼 | 깊이 100 µm당 < 5 µm | 초고속, 저테이퍼 |
| 셋업 비용 | 없음 - 하드 툴링 불필요 | 한 개부터 경제적 |
| 적합 용도 | 박형 유리, 강화 유리, 복잡한 외형, 웨이퍼 | 홀과 슬롯도 가공 |
자주 묻는 질문
레이저 절단이 미세 균열을 남기나요?
공정에 달려 있습니다. 초고속 필라멘테이션 절단은 미세 균열이 없고 칩이 0.02 mm 미만인 에지를 만듭니다. CO2 열 절단은 열영향부를 남기며, 부품에 응력이 가해질 경우 에지 연삭이나 연마가 필요합니다.
화학 강화 유리를 절단할 수 있나요?
네. 그리고 초고속 필라멘테이션이 열을 거의 넣지 않고 열 절단보다 압축 표면층을 더 잘 보존하므로 선호되는 방식입니다. 형상이 허락한다면 강화 전에 절단하는 것이 더 견고한 순서입니다.
레이저 절단은 기계 가공과 비교해 얼마나 정확한가요?
외형 공차 ±0.05 mm는 일상적이고 소형 부품에서는 ±0.02 mm도 달성 가능하며, 하드 툴링이 필요 없다는 큰 장점이 있습니다. 대가는 에지 품질입니다. 기계 가공 에지는 모따기와 연마를 할 수 있지만 레이저 절단 에지는 절단된 그대로입니다.
유리 레이저 절단 견적이 필요하신가요?
도면, 목표 사양 또는 코팅 요구사항을 보내 주시면 광학 엔지니어가 24시간 이내에 가격과 리드타임을 회신해 드립니다.
견적 요청 엔지니어에게 이메일