Os requisitos em processamento a laser industrial têm vindo a mudar — peças mais finas, bandas mais largas, ambientes mais agressivos — e essas mudanças alteram o que os fornecedores de processamento a frio de vidro óptico são solicitados a manter. Este artigo analisa para onde a procura se dirige, o que significa para as especificações e como estruturar o fornecimento para que um projeto não fique bloqueado num único processo.
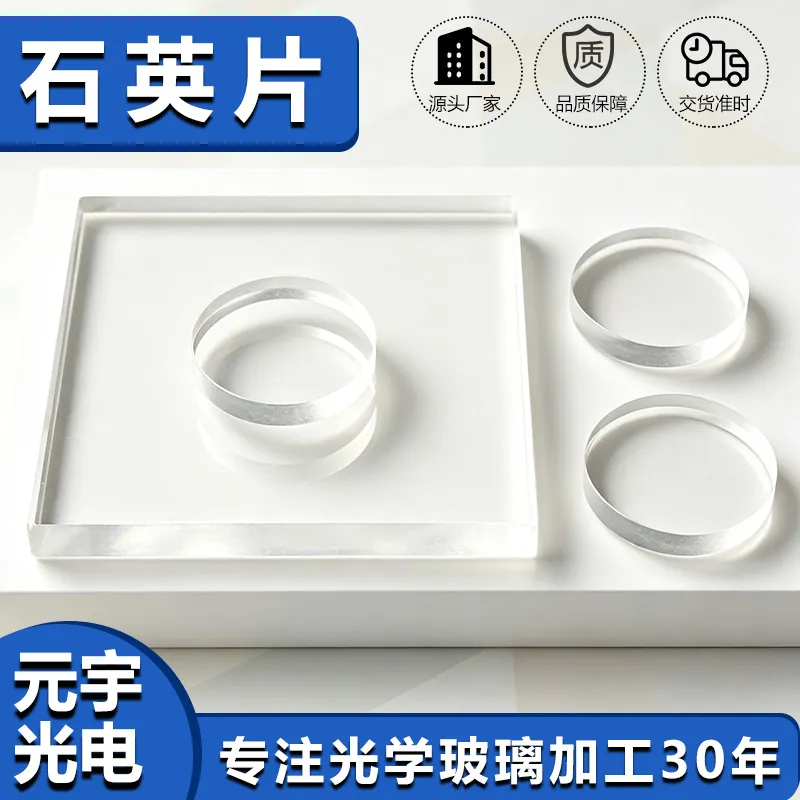
Processamento a Frio de Vidro Óptico em Processamento a Laser Industrial
Em processamento a laser industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os sistemas laser colocam a maior densidade de energia de qualquer aplicação nos revestimentos e janelas no seu caminho de feixe. O limiar de dano, a absorção e o encurvamento térmico decidem se uma máquina mantém o desvio de foco através de um turno de operação contínua, e qualquer falha de revestimento é uma paragem de produção imediata.
Normas, documentação e rastreabilidade
Os compradores precisam cada vez mais de um rasto documental, não apenas de peças. A ISO 10110 rege as convenções de desenho para elementos óticos, incluindo forma superficial, centragem e imperfeições superficiais, e a ISO 12123 cobre especificações de vidro ótico bruto. A MIL-PRF-13830B continua a ser a linguagem comum de risco-dig na América do Norte. A conformidade ambiental é tratada através de declarações RoHS e REACH, enquanto programas automóveis e médicos acrescentam IATF 16949, ISO 13485 ou ISO 9001 consoante o setor. Em Processamento a Laser Industrial, as normas que realmente bloqueiam uma libertação são normalmente as específicas do cliente: uma especificação de limpeza medida em partículas por centímetro quadrado, um requisito de rastreabilidade até à fusão do vidro, ou um relatório de inspeção de primeira amostra num formato definido. Confirme estes antes de a primeira peça ser cortada, porque retroajustar a rastreabilidade a um lote acabado é impossível.
O que determina o custo e o prazo de entrega
O custo no processamento a frio é impulsionado por três coisas: quanto material tem de ser removido, quão apertada é a tolerância, e quantas peças partilham a configuração. O material domina para safira, quartzo e blocos grandes. A tolerância domina sempre que força uma operação de acabamento — passar de 60-40 para 20-10 risco-dig aproximadamente duplica a mão de obra de polimento, e o torneamento de ponto único com diamante é uma classe de custo totalmente diferente. O tamanho do lote decide a amortização: um dispositivo que custa algumas centenas de dólares é irrelevante em 5.000 peças e decisivo em cinco. O artigo mais barato para comprar quase nunca é o mais barato para possuir, contudo. Em Processamento a Laser Industrial, uma peça que chega com uma borda consistente e uma curva de revestimento documentada elimina uma estação de inspeção recebida, e essa poupança normalmente excede a diferença de preço entre dois orçamentos.
Como o processamento a frio de vidro óptico funciona na prática
O processamento a frio abrange cada passo de conformação que ocorre à temperatura ambiente: cortar o bloco de uma chapa, gerar o contorno, retificar a superfície ao tamanho, lapidar e polir até à qualidade ótica, depois arestar, furar, chanfrar e limpar. Ao contrário da conformação a quente, não é aplicado nenhum ciclo térmico à peça, pelo que o substrato mantém a homogeneidade ótica certificada pelo fabricante de vidro. Para Processamento a Laser Industrial, a consequência prática é que os valores de índice de refração, transmissão e CTE do fornecedor de vidro sobrevivem à fabricação inalterados. O processamento a frio é normalmente a única via para peças que devem ser planas a uma fração de comprimento de onda, transportar um revestimento funcional, ou manter uma tolerância dimensional mais apertada do que algumas centésimas de milímetro. É também a via que escala: as mesmas ferramentas de diamante e programas CNC que cortam um protótipo tratam uma encomenda de dez mil peças, razão pela qual a maioria dos programas de ótica personalizada começa com uma amostra maquinada em vez de moldada.
Regras de projeto que reduzem o custo
Um desenho que respeita como o vidro se comporta custa menos e expede mais rápido. Mantenha furos a pelo menos uma espessura de distância de uma borda e a pelo menos duas espessuras de separação; o vidro não tolera uma fina teia entre dois furos. Substitua cantos internos agudos por raios de pelo menos 0.5 mm, porque um canto agudo é um iniciador de fenda. Respeite a relação de aspeto — um furo de 1 mm em vidro de 5 mm é prático, um furo de 1 mm em vidro de 20 mm não o é sem perfuração ultrassónica ou laser. Especifique o chanfro em vez de o deixar para a oficina; uma borda não especificada será o que o operador considerar normal. Para Processamento a Laser Industrial, indique também a superfície de referência: que face é a face ótica, que datum define o contorno, e se um padrão de revestimento deve registar-se numa característica maquinada. Metade de todas as consultas de primeira amostra remontam a um datum ambíguo em vez de a uma tolerância impossível.
As tolerâncias que realmente importam
As tolerâncias devem ser atribuídas por característica, não globalmente. Tolerâncias dimensionais de ±0.05 mm são padrão e quase gratuitas; apertar para ±0.01 mm tipicamente acrescenta um passo CNC e uma segunda passagem de inspeção. As tolerâncias óticas são uma moeda diferente: a planaridade é cotada em franjas (uma franja a 633 nm equivale a 316 nm de flecha), a qualidade superficial em risco-dig (40-20 é um grau comercial normal, 20-10 é precisão), e o paralelismo em arcsegundos. Em Processamento a Laser Industrial, a tolerância que normalmente decide o preço é a que ninguém escreve — por exemplo a margem de lasca de borda, a uniformidade do chanfro, ou a diferença de espessura ao longo de uma peça de 100 mm. Especificar uma tolerância que nenhum dispositivo consegue manter obriga a oficina a separar peças em vez de as fabricar, e a separação é o que transforma um prazo de duas semanas num de seis semanas.
Requisitos específicos de Processamento a Laser Industrial
Em processamento a laser industrial, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os sistemas laser colocam a maior densidade de energia de qualquer aplicação nos revestimentos e janelas no seu caminho de feixe. O limiar de dano, a absorção e o encurvamento térmico decidem se uma máquina mantém o desvio de foco através de um turno de operação contínua, e qualquer falha de revestimento é uma paragem de produção imediata.
- Limiar de dano a laser no comprimento de onda de funcionamento e duração de pulso
- Baixa absorção para limitar o encurvamento térmico
- Substratos de quartzo ou sílica fundida
- Frente de onda transmitida precisa para estabilidade de foco
Métodos de teste de limiar de dano ISO 11551 e ISO 21254, desenhos ISO 10110, e documentação de segurança laser para o sistema acabado.
Dados de seleção num relance
| Parâmetro | Capacidade típica | Notas |
|---|---|---|
| Tolerância de corte | ±0.02 mm padrão, ±0.01 mm em CNC | Lâmina de diamante ou riscar-e-partir |
| Gama de espessura | 0.05 - 25 mm | Abaixo de 0.3 mm precisa de fixação em porta-peças |
| Chanfro de borda | 0.1 - 0.3 mm x 45 graus | Lascas de borda mantidas abaixo de 0.05 mm |
| Planicidade | λ/4 a λ/10 a 633 nm | Polimento de piche em sílica fundida |
| Paralelismo | ≤ 10 arcseg | Polimento de dupla face |
| Rugosidade superficial | Ra ≤ 1 nm em faces polidas | Ra 0.3 nm alcançável |
| Risco-dig | 40-20 a 60-40 | MIL-PRF-13830B / ISO 10110-7 |
| Furo mínimo | 0.5 mm diamante, 0.1 mm ultrassons ou laser | Relação de aspeto até 5:1 |
| Prazo de entrega de protótipo | 5 - 10 dias úteis | Séries de volume 15 - 25 dias |
Perguntas frequentes
Fornecem certificados de material com as peças?
Cada expedição transporta o lote do substrato, um relatório dimensional e, quando relevante, uma curva de revestimento. Documentação adicional como declarações RoHS ou REACH, relatórios de inspeção de primeira amostra ou pacotes completos de rastreabilidade pode ser incluída quando especificada no orçamento.
Qual é a via mais rápida do protótipo à produção?
Envie o desenho e a aplicação, e execute a primeira amostra como uma amostra maquinada em vez de uma peça moldada ou fundida. As amostras maquinadas provam as tolerâncias e o revestimento a baixo custo, e o mesmo programa CNC depois escala para produção em volume sem um reprojeto.
Que tolerâncias consegue o processamento a frio manter realisticamente no vidro?
As tolerâncias dimensionais fixam-se em torno de ±0.05 mm como padrão e ±0.01 mm com acabamento CNC. Os atributos óticos são cotados separadamente: planaridade até λ/4 ou melhor, paralelismo abaixo de 10 arcsegundos, risco-dig 40-20 comercialmente e 20-10 a pedido. O limite prático é definido por quanto está disposto a inspecionar, não pela máquina.
Precisa de um orçamento para processamento a frio de vidro óptico?
Envie o seu desenho, a especificação pretendida ou o requisito de revestimento e um engenheiro ótico responderá em 24 horas com um preço e um prazo de entrega.
Solicitar Orçamento Enviar email a um engenheiro