Uma peça que mede corretamente no laboratório e falha em serviço é quase sempre uma lacuna de qualificação e não um defeito de fabrico. Este artigo expõe como filtros IR é inspecionado e qualificado para robótica e automação de fábrica, que normas se aplicam, que testes revelam fraquezas reais e que documentação deve acompanhar uma expedição.
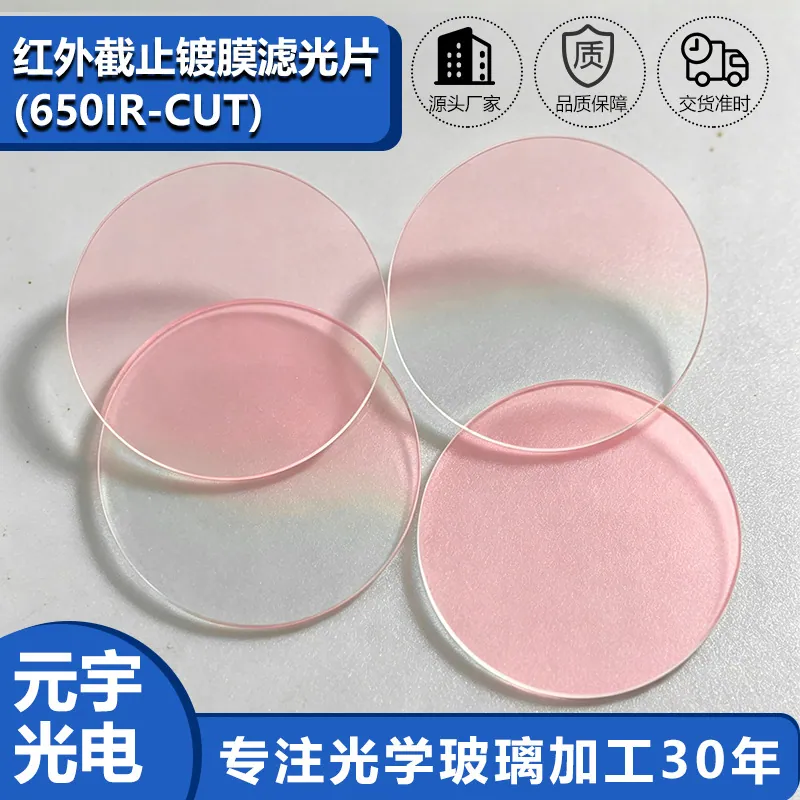
Filtros IR em Robótica e Automação de Fábrica
Em robótica e automação de fábrica, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os robôs e células automatizadas usam componentes óticos continuamente em ambientes construídos para metal, não para vidro: refrigerante, aparas, vibração e produtos de limpeza. As janelas de sensores e visão devem sobreviver a ser limpas, embatidas e lavadas, mantendo a reprodutibilidade que o sistema de controlo assume.
Manuseamento, limpeza e embalagem
A superfície dicróica é tanto a função ótica como a parte mais vulnerável do componente. Manuseie pela borda, nunca limpe a seco, e limpe apenas com o processo aprovado: detergente neutro, enxágues em água desionizada em cascata, depois secagem com álcool ou azoto. As impressões digitais atacam uma camada de óxido duro ao longo do tempo e criam um declive de transmissão localizado e permanente que não pode ser polido. O armazenamento usa interfolhos sem partículas e nunca empilha duas faces revestidas juntas. Como o revestimento é uma pilha de camadas finas, também é sensível ao impacto mecânico na borda, pelo que um chanfro é padrão. Em Robótica e Automação de Fábrica, o processo de montagem merece igual atenção: adesivos que libertam gases, ou um composto de encapsulamento que cura com encolhimento, podem ambos desviar o espetro de uma peça bem feita.
Inspeção e medição
A medição espectral é a inspeção primária para um filtro IR. Um espectrofotómetro cobrindo 350 a 1100 nm confirmará o comprimento de onda cut-on, a transmissão visível média e a profundidade de bloqueio, e deve ser medido no ângulo especificado — uma peça medida apenas em incidência normal pode passar enquanto falha em serviço. Além do espetro, um filtro de cor enfrenta os mesmos critérios físicos de aceitação de qualquer janela: qualidade superficial em risco-dig, lascas de borda, condição de chanfro e limpeza. Onde a peça é colada ou encapsulada, uma verificação de planaridade ou frente de onda transmitida também importa. Em Robótica e Automação de Fábrica, pedir uma curva medida e um resultado de teste de adesão com a primeira amostra é o que impede que um problema de química de revestimento se transforme numa devolução de campo seis meses depois.
Normas, documentação e rastreabilidade
Os filtros IR são qualificados através de uma mistura de especificações óticas, ambientais e de conformidade. Os desenhos seguem a ISO 10110 para forma superficial e imperfeições, e a aceitação mecânica cita comummente risco-dig MIL-PRF-13830B. A durabilidade ambiental é normalmente demonstrada com uma imersão em humidade, um teste de névoa salina, um teste de abrasão e um teste de adesão com fita, frequentemente face a MIL-C-48497. A conformidade de material é documentada através de declarações RoHS e REACH. Em Robótica e Automação de Fábrica, requisitos adicionais chegam frequentemente das próprias normas do cliente — gamas de temperatura automóvel, regimes de limpeza médica ou exposição UV ao ar livre — e vale a pena estabelecer esses na fase de orçamento, porque um revestimento que passa num teste de humidade ainda pode falhar num produto de limpeza específico.
Modos de falha comuns e como se manifestam
A maioria das falhas de filtro IR são desvio espectral, dano de borda ou delaminação. O desvio espectral após exposição à humidade significa que o revestimento foi depositado sem assistência de iões adequada; o desvio após ciclos térmicos aponta para um projeto que ignorou a dilatação do substrato. A delaminação quase sempre começa num chanfro ou numa margem não revestida e propaga-se para dentro. O ghosting ou flare, que os clientes frequentemente reportam como defeito, é normalmente um problema de projeto ótico causado por uma segunda face não revestida que reflete de volta para o sensor. Em Robótica e Automação de Fábrica, as falhas reprodutíveis devem ser diagnosticadas medindo a peça antes e depois do stress ambiental em vez de apenas depois, porque essa única comparação separa um problema de revestimento de um problema de montagem num passo.
Requisitos específicos de Robótica e Automação de Fábrica
Em robótica e automação de fábrica, isso traduz-se num conjunto específico de requisitos em vez de uma preferência geral pela qualidade. Os robôs e células automatizadas usam componentes óticos continuamente em ambientes construídos para metal, não para vidro: refrigerante, aparas, vibração e produtos de limpeza. As janelas de sensores e visão devem sobreviver a ser limpas, embatidas e lavadas, mantendo a reprodutibilidade que o sistema de controlo assume.
- Tolerância a impacto e abrasão para um chão de fábrica
- Desempenho ótico reprodutível ao longo de milhões de ciclos
- Resistência a solvente e refrigerante
- Contorno compacto com geometria de montagem simples
Contexto ISO 10218 para segurança robótica, desenhos ISO 10110, e protocolos de teste ambiental específicos do cliente.
Dados de seleção num relance
| Parâmetro | Valor típico | Notas |
|---|---|---|
| Corte IR cut-on | 630 - 700 nm | Afina à resposta do sensor |
| Transmissão visível | T ≥ 90 %, R ≤ 1 % | Média 420 - 620 nm |
| Bloqueio NIR | OD2 - OD4 (1 % - 0.01 %) | 700 - 1100 nm |
| Inclinação da extremidade | 10 - 30 nm de transição | Projetos dicróicos |
| Ângulo de incidência | 0 - 30 graus especificado | Banda de passagem desvia para azul com o ângulo |
| Tolerância de comprimento de onda | ± 5 nm padrão, ± 2 nm precisão | Medido no AOI indicado |
| Substrato | B270, D263T, vidro azul, safira | Opção absorvente remove NIR sem desvio angular |
| Espessura | 0.3 - 3 mm | 0.55 - 1.1 mm típico para janelas de câmara |
| Ambiental | Humidade, névoa salina, abrasão testadas | MIL-C-48497 / MIL-PRF-13830B |
Perguntas frequentes
Os filtros passam nos testes de humidade e névoa salina?
Os revestimentos de óxido duro assistidos por iões passam. Cada expedição pode incluir resultados de humidade, adesão, abrasão e névoa salina, e as peças são rotineiramente qualificadas face a métodos de teste de estilo MIL quando a aplicação o exige.
Conseguem fornecer o filtro laminado a uma janela de sensor ou a um vidro de proteção?
Sim, o revestimento em substratos finos até 0.3 mm permite laminação ou colagem direta. Indique o adesivo ou método de colagem no orçamento para que a tensão do revestimento e o ciclo térmico de montagem possam ser considerados em conjunto.
Quão apertada pode ser a tolerância de comprimento de onda?
Mais ou menos cinco nanómetros é rotineiro e mais ou menos dois nanómetros é alcançável em peças de imagem de precisão. Mais apertado do que isso normalmente exige separar peças por medição, o que sobe o custo acentuadamente.
Precisa de um orçamento para filtros ir?
Envie o seu desenho, a especificação pretendida ou o requisito de revestimento e um engenheiro ótico responderá em 24 horas com um preço e um prazo de entrega.
Solicitar Orçamento Enviar email a um engenheiro