研究室では正しく測定されながら実使用で故障する部品は、ほぼ例外なく製造上の欠陥ではなく認定の不備である。本稿では、マシンビジョンおよび産業検査向けにコーティング済みカラーフィルタガラスがどのように検査・認定されるか、適用される規格、実際の弱点を明らかにする試験、および出荷時に同梱すべき文書を解説する。
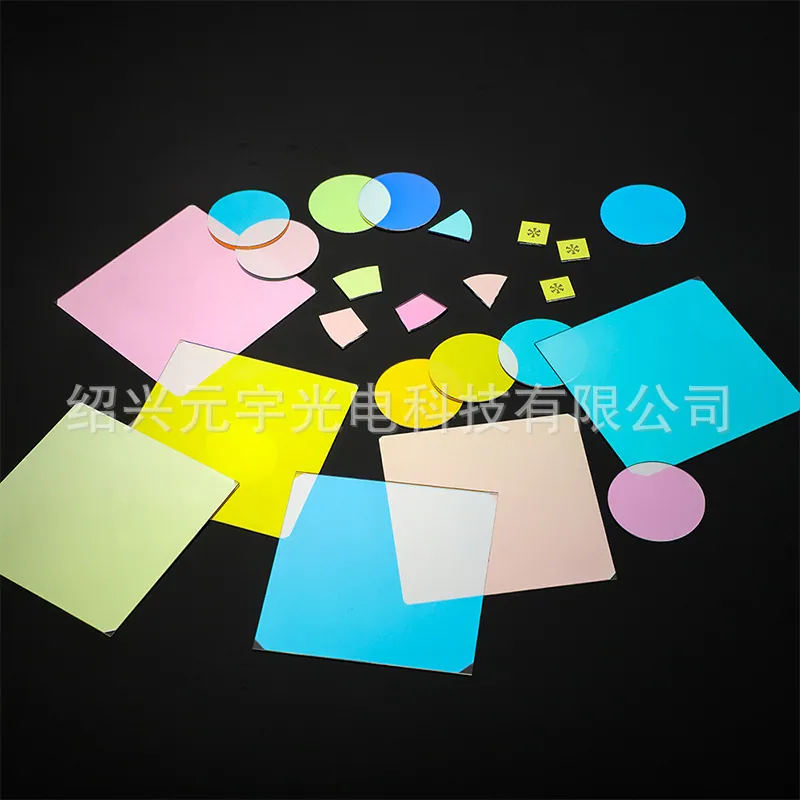
マシンビジョンおよび産業検査におけるコーティング済みカラーフィルタ
マシンビジョンおよび産業検査において、それは品質に対する一般的な好みではなく、特定の要件セットに翻訳される。マシンビジョンは生産ラインが通過するか停止するかを決定するため、その光学は単に良好である以上に再現性がなければならない。照明波長は意図的に選択され、フィルタはアルゴリズムが許容できないものを正確に遮断しなければならず、透過率または幾何形状のいかなる変化も誤除外となる。環境はしばしば、冷却剤ミスト、ホコリ、および振動のある工場床である。
取扱い・洗浄・包装
コーティングされたカラープレートは、面ではなくエッジで取扱われ、その理由のためにエッジは通常面取りされている。二色性表面の指紋は外観上の問題ではない:皮膚の油分は時間の経過とともに外層を蝕き、永続的な透過低下を残す。洗浄は中性洗剤、カスケード式DIリンス、および窒素乾燥を使用し、硬質酸化物スタックへの乾いた拭き取りは決して行わない。保管と出荷は、2つのコーティング面が決して触れ合わないよう、粒子のない挿入紙を挟んで行う。マシンビジョンおよび産業検査に向かう高価値のパターン部品については、印刷されたラベルを付けた個別のポケットは包装コストに値する。なぜなら、各々を測定して再識別しなければならない混在したカラープレートのロットは、トレイよりもはるかに高くつくからである。
検査と測定
すべてのカラーフィルタは、公称値ではなく測定された曲線とともに出荷されるべきである。指定された入射角での350〜1050 nmの分光光度法がベースラインである;レーザーまたは高フラックスシステムで使用される部品については、レーザー損傷閾値データと有効口径全体の透過マップの要求が価値がある。顧客が指定する色座標は、定義された光源と観測者を必要とし、設計から予測されるのではなく実際の部品上で測定されなければならない。マシンビジョンおよび産業検査において、最も多くの見逃しを捕捉する入荷検査は、パターン領域とエッジ品質の物理的確認である。なぜならコーティングは分光学的に完璧であっても、ベンチ測定では決して見えない欠けや位置合わせ誤差によって却下され得るからである。
規格・文書・トレーサビリティ
カラーフィルタは、光学的、安全、および環境要件の混合によって統制される。図面は表面形状と欠陥についてISO 10110に従う;透過率は、顧客がスペクトルではなく色ターゲットを指定した場合、CIE色座標に対して報告される。環境コンプライアンスはRoHSおよびREACH宣言を意味し、舞台およびエンターテインメント製品については、光源自体の火災挙動と光生物学的安全性に関する追加の考慮事項がある。マシンビジョンおよび産業検査において、出荷を支える文書は通常、測光報告書、材料宣言、およびますます、制限染料の不在を確認する物質報告書である。コーティングフィルタは有機色素を含まないため、これは単純である—しかし書類は物品が通関する前に存在していなければならない。
一般的な故障モードとその発生形態
典型的な現場故障は、経年による色シフト、エッジでの剥離、および熱衝撃による割れである。色シフトは、ほぼ常にイオンアシストなしで成膜されたコーティングの水分吸収、またはアプリケーションがもたらすよりも低い動作温度を想定した設計に起因する。剥離は面取りまたは未コーティングのエッジで始まり内側へ広がり、界面に到達する洗浄溶剤によって加速される。熱衝撃割れは、プレートの中心とその取付リングが異なる速度で加熱されるときに現れ、これはコーティング問題ではなく設計問題である。マシンビジョンおよび産業検査において、この3つすべてを防ぐ最速の方法は、見積もり段階で最大フラックス、取付方法、および洗浄薬品を指定し、現場でそれらを発見するのではなく、これら3つの数値を中心にコーティング設計を構築することである。
マシンビジョンおよび産業検査に特有の要件
マシンビジョンおよび産業検査において、それは品質に対する一般的な好みではなく、特定の要件セットに翻訳される。マシンビジョンは生産ラインが通過するか停止するかを決定するため、その光学は単に良好である以上に再現性がなければならない。照明波長は意図的に選択され、フィルタはアルゴリズムが許容できないものを正確に遮断しなければならず、透過率または幾何形状のいかなる変化も誤除外となる。環境はしばしば、冷却剤ミスト、ホコリ、および振動のある工場床である。
- テレセントリック対応の平面度および低くさび
- 照明波長に帯域整合したコーティング
- 部品間で一貫した透過率
- 冷却剤、ホコリ、および洗浄溶剤に耐性
ISO 10110図面、MIL-PRF-13830B表面品質、および機械メーカー独自の再現性および清浄度要件。
選定データ一覧
| パラメータ | 標準値 | 備考 |
|---|---|---|
| 主波長 | 450 - 660 nm、カスタムは±5 nm | カラーチップごと |
| 帯域内透過率 | >= 85 %(チューニング設計ではT>= 90 %) | 垂直入射時 |
| 帯域外遮断 | OD2 - OD4 | 可視からNIR |
| コーティング種 | IAD多層硬質酸化物 | 干渉による発色 |
| 基板 | B270、ホウケイ酸ガラス、超透明、石英 | 高フラックス用耐熱グレード |
| 厚み | 0.3 - 3 mm | ゴボでは1.1 mmが標準 |
| サイズ公差 | ±0.1 mm、要望で±0.05 mm | 円、角、カスタム外形 |
| パターン公差 | ±0.05 mmの位置合わせ | スクリーン印刷、リソグラフィ、またはマスク |
| 動作温度 | 基板に依存し最大400°C | 熱衝撃が実際の限界 |
よくある質問
1枚のプレートに複数の色を組み合わせられますか?
それは染色ではなくコーティングの利点の1つである:1枚のプレートは、別々のコーティングゾーン、パターン化されたロゴ、および取付け用の未コーティングマージンを、1回のコーティング工程ですべて担える。各ゾーンは独自のスタックで設計される。
コーティングカラーフィルタは角度によってどの程度シフトしますか?
典型的な可視帯域スタックは、入射が10度増えるごとに波長の約1%だけ短い波長へシフトする。したがって0度用に指定され30度コーンで使用される設計は、公称曲線よりも顕著に青みがかって読まれる。これが許容角度が図面に記載されるべき理由である。
特定の色でロゴやパターンを印刷できますか?
はい。パターンは、コーティング前のマスキングまたはリソグラフィ、あるいはパターン層のスクリーン印刷によって生成され、位置合わせは通常±0.05 mmに保持される。特徴をエッジから少なくとも0.3 mm離し、アートワークをベクタデータとして提供する。